产品详情
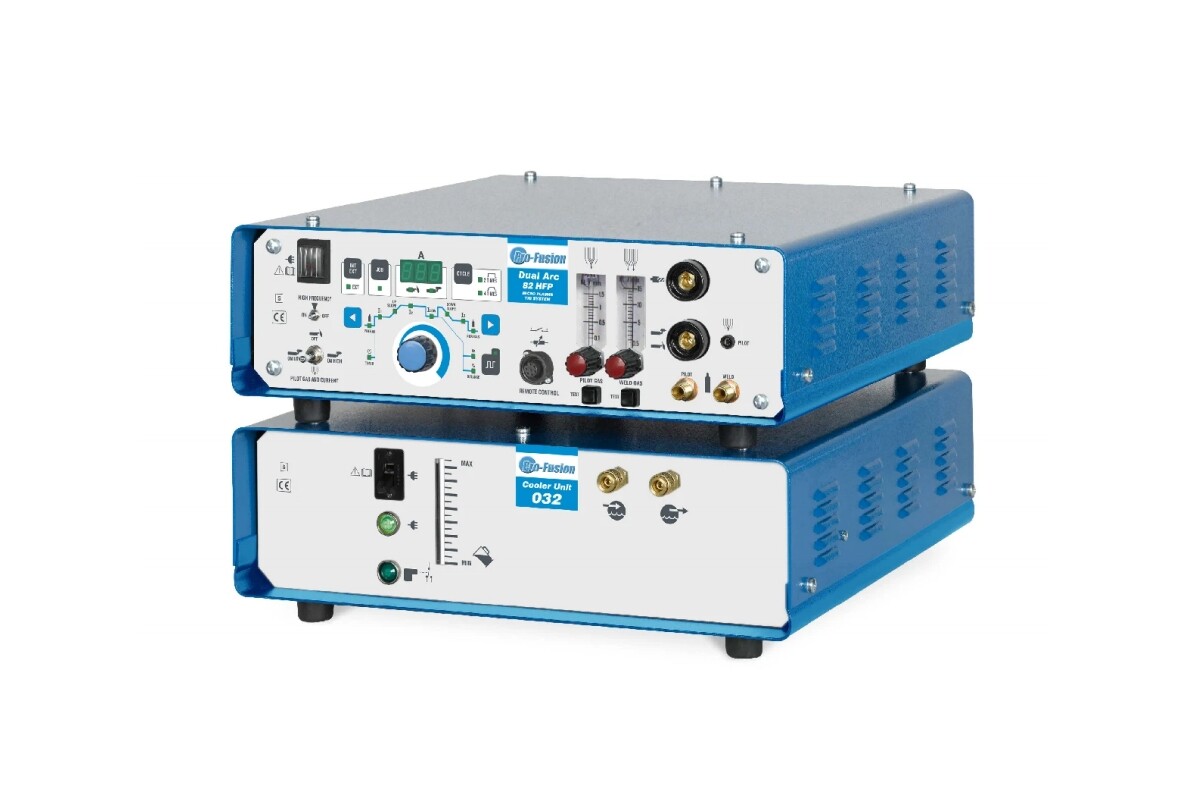
Dual Arc 82 HFP 是美国Elderfield & Hall公司专为超精密微焊接场景量身打造的双工艺旗舰设备,集成微束等离子焊与精密TIG焊双核心工艺,以极致超低电流起弧能力、毫秒级精准脉冲控制、微米级熔池管控、轻量化机身、全自动化适配的硬核产品力,精密微型工件高精度焊接领域佼佼者,成为高端精密制造、微小构件量产、精密修补工艺的标杆级微焊解决方案。
在精密医疗器械、传感器元件、五金薄壁件、新能源微型构件、精密模具修补、仪表电子等高精尖制造领域,传统TIG、常规等离子焊机普遍存在起弧难、热输入过大、薄板易烧穿、焊点不均匀、微焊精度不足等行业痛点。针对0.1mm–2mm超薄精密工件、微型精密焊点、高要求外观无缝焊接场景,普通焊接设备完全无法兼顾精度与稳定性,极易出现工件变形、焊点发黑、熔池不可控、良品率低等问题,成为高端精密制造量产的核心瓶颈。
一、0.1A极致微起弧,微米级热输入杜绝工件变形
精密微焊的核心核心诉求是低热输入、精准起弧、无变形、无烧穿。Dual Arc 82 HFP搭载专属微电流逆变控制系统,实现行业顶尖的0.1A超低电流轻松起弧,起弧柔和稳定无爆弧、无跳弧现象,彻底解决微型工件起弧失败、电弧炸裂损伤基材的难题。
设备支持超宽微量电流调节区间,全程电流输出丝滑线性、参数无漂移,可精准适配0.1mm极薄箔材、微型精密端子、细小管件、精密传感器等超小件焊接。相较于传统焊机大热量熔焊模式,该设备热输入高度集中且可控,热影响区极小,从根源上杜绝薄壁、微型工件焊接变形、烧穿、氧化发黑问题,完美实现无痕精密焊接,大幅提升精密工件外观品质与成型精度。
二、等离子+TIG双工艺集成,一机覆盖全精密微焊场景
Dual Arc 82 HFP真正实现微束等离子焊、精密TIG焊双工艺一体化,无需更换设备、无需改造机型,可根据工件材质、厚度、焊接工艺自由切换工艺模式,彻底解决精密车间多设备冗余采购、运维繁琐的问题。
微束等离子模式聚焦超精密点焊、缝焊、薄壁件连续焊接,电弧束度集中、熔池细腻均匀,适配不锈钢、钛合金、镍合金、贵金属等特种精密材料焊接;精密TIG模式适配常规精密构件、薄壁碳钢、铝合金小件精工焊接,工艺兼容性极强。设备内置10组可自定义存储焊接程序,支持一键调取固化工艺参数,新手亦可快速标准化作业,完美适配小批量多品类精密工件的柔性生产需求。
三、超高精度脉冲时序控制,极致稳定微焊熔池
针对精密焊接焊点一致性差、脉冲不稳定、焊缝纹路不均的痛点,设备搭载高精度数字脉冲控制系统,脉冲区间0.004–1s精准可调,脉冲频率1–250Hz全域覆盖,可实现毫秒级焊接时序管控。同时支持0.1s起步的精准气流时序、上升沿、下降沿、收弧延时精细化调节,每一个焊点的熔深、熔宽、热输入高度统一,量产工件一致性拉满。
精细化的时序控制体系,可完美解决精密工件收弧缩孔、弧坑、裂纹等常见缺陷,焊点圆润饱满、焊缝纹路细腻平整,无需后续打磨抛光,极大简化后道工序。无论是单点精密点焊、连续直线缝焊、环形精密封焊,均可实现稳定、标准化的高品质焊接效果。
四、轻量化工业机身+强工况适配,兼顾灵活与稳定
区别于传统精密焊机笨重、安装繁琐的短板,Dual Arc 82 HFP采用轻量化模块化设计,电源机身仅36.3kg,搭配分体式冷却水箱,结构紧凑、占地极小,移动便捷、安装灵活,可适配桌面式精密工位、移动式修补工位、固定式工装工位多种作业场景。设备支持115V/220V单相宽电压输入,50/60Hz电网自适应,普通民用工业市电即可稳定驱动,无需专用变压器,适配各类精密车间用电环境。
整机采用工业级精密元器件组装,电路运行稳定、抗干扰能力强,长时间连续微焊作业无参数漂移、无电弧紊乱,设备故障率极低。搭配专属闭环水冷散热系统,长时间持续作业可快速带走机芯与焊枪热量,杜绝高温导致的精度衰减,保障设备长期高精度稳定运行,适配精密工件不间断量产、高频次修补作业需求。
五、原生自动化适配,赋能精密智造标准化量产
Dual Arc 82 HFP专为精密自动化产线深度优化,原生支持全机器人集成对接,可无缝匹配小型焊接机器人、精密数控工装、自动化环形焊设备,实现微工件全自动高精度焊接。设备具备超高参数复刻性与稳定性,可完美适配精密工件批量标准化生产,彻底规避人工操作带来的精度误差,大幅提升量产效率与产品良率。
同时设备支持参数溯源、工艺固化、时序精准调控,可满足医疗器械、精密电子、航空微型构件等高端行业的严苛质检与工艺标准化要求,是精密制造产业升级、工艺提质增效的核心优选装备。
六、产品核心价值总结
Dual Arc 82 HFP作为高端精密微焊旗舰设备,集0.1A超微起弧、双工艺集成、高精度脉冲控弧、低热输入不变形、轻量化易部署、自动化无缝适配于一体,精准解决精密微焊领域起弧难、精度低、易变形、工艺单一、量产一致性差等核心痛点。
覆盖医疗器械、精密电子、传感器、微型五金、模具精密修补、新能源微小构件等全场景精密焊接需求,以极致的焊接精度、稳定的工艺输出、灵活的场景适配能力,帮助企业提升精密工件良品率、简化设备选型、降低生产与运维成本,为高端精密智造提供高效、精准、可靠的微焊接解决方案。
微米精控,无痕精工——Dual Arc 82 HFP,定义高端精密微焊接新标准。
Dual Arc 82 HFP微束焊接系统
原装美国进口,NASA和众多美国研究所实验室首选精密焊接装备。
作为少有的等离子和TIG多功能微束焊机,从 0.1 ~ 80 A,Dual Arc 82 HFP可进行手工焊,也可以与控制系统连接进行自动化专机焊接,设备配有焊接工艺自动化所需的所有参数和控制接口,便于各种不同场景的便捷适配。
Micro-Plasma
Micro-TIG
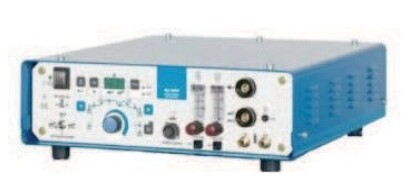
优势及功能特点:
♦ 微束焊接(TIG和等离子)电流范围为0.1-80A
♦ 超低电流起弧能力(0.1A),即使在最低电流下也没有电弧漂移
♦ 电弧启动后,高频开关会自动关闭,保证操作安全
♦ 毫秒级焊接时间控制,0.01-999s
♦ 手持和自动化专机多种焊接应用,内置芯片控制,可进行焊接JOB程序存储和调用
♦ 机器人/专机通信:可使用Modbus RTU进行机器的编程控制,满足焊接工艺参数的调整和切换,包括电流实时控制和外部设备比如变位机、外送丝等联动控制
♦ 内置脉冲功能(1-999 Hz),精确控制热量输入
♦ 微束高精度焊接,可进行批量、可重复场景的大规模生产应用
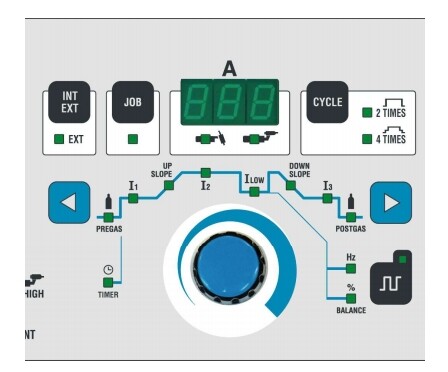
设定界面简便易用。图形逻辑化操控面板,用于设定和存储焊接规范,包括预流、启动电流、上坡时间、焊接电流、下坡时间、收弧电流和滞后气等等。可存储10个焊接工艺JOB程序,调用便捷。
焊接全系列集成方案
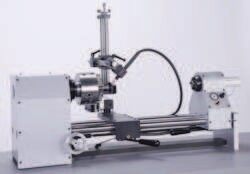
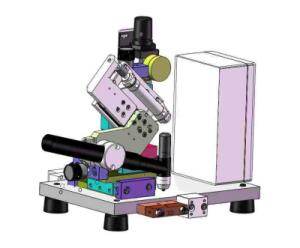
Pro-Fusion为众多行业的各种应用需求设计了完整的自动化焊接工作站。
工作站可以包含:丝材焊接工装,精密回转工装以及各种定制专用自动化焊接辅件,包括弧压控制、外送丝、摆动器等多种应用组合。
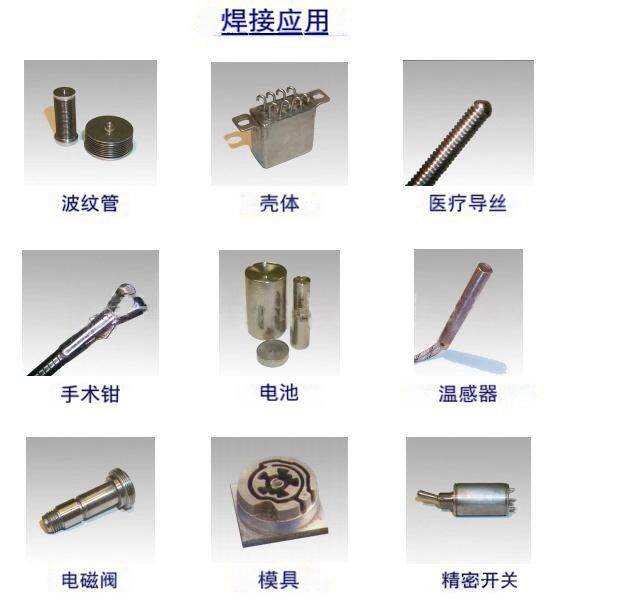
波纹管、罐型容器、镊子、电池、热电偶、电磁阀、工装模具、电气开关、阀门、金属密封件、隔膜片、压力传感器、传感器、植入装置、继电器外壳、电容器外壳、微动开关、电机、电子器件、外壳封装、爆炸引爆装置、安全气囊组件、气密封元件、管/配件组件、真空管、电烙工具、金属网片、心脏起搏器、热电偶、管端封口、手术器械、牙科器械、导线、抽吸针、注射针头、手术篮、导管金属胶囊、医疗导丝、灯泡灯丝等各类精密金属零件。
如需更多信息,请联系我们,提供您的焊接项目详细信息。
Technical Specifications
Weld Timer: 0.1 – 999 seconds
Arc Pulsation: 0.01 - 999 Hz
Weld Programs: 10 programs can be stored in machine memory
Input Voltage: 115V (30A) or 230V (15A), 50/60 Hz single phase
Weight: Power Supply: 36.3 kg, Water Recirculator: 17.25kg w/o water
Dimensions: Power Supply: 496 x 496 x 172mm, Water Recirculator: 496 x 496 x 165mm
Programmable Weld Parameters
Current
Current Increments: 0.1 A increments from 0.1 to 20 A
0.5 A increments from 20 to 80 A
Response Time: 2 ms @ 80 A (faster at lower amps)
Start Current: 5%-100% of programmed weld current
Final Current: 5%-100% of programmed weld current
Arc Pulsation
Mode: On/Off
Peak (Main) Current: Low scale: 0.1 to 20 A in 0.1 A increments, High scale: 1 ~ 80 A in 0.5 A increments
Background Current: 5% to 95% of programmed weld current
Pulse Time (Frequency Rate): 0.004 – 1 second (1-500 Hz)
Pulse Width/Duty Cycle: Peak current at 5 - 95% of pulse period
Timers
Shield Gas Pre-Purge Time: 0.1 – 10.0 secs in 0.1 sec increments
Upslope Time: 0.00 – 9.99 secs in 0.1 sec increments
Weld Timer Standard: 0.1 - 999 Seconds
Weld Timer Optional: 0.01 - 9.99 Seconds
Downslope Time: 0.1 – 9.99 secs in 0.1 sec increments
Shield Gas Post-Purge Time: 0.1 – 30.0 secs in 0.1 sec increments
Delay Start Timer: 0.1 - 9.9 seconds in 0.1 second increments
(delays 'arc on' signal for motion device)
Other System Specifications:
Open Circuit Voltage: 110 V
Output Current/Power: 80 weld amps, 22V, 2.3 KVA - 60% duty cycle
40 weld amps, 21V, 1.6 KVA - 100% duty cycle
Arc Start Method: High voltage pulse (6,000 V), very narrow (about 2 micro seconds) with a repetition ratio of 60-70Hz
Operating Environment:
Ambient Temperature: Max. 40°C
Relative Humidity: Must be less than 80%
Communications:
Connectors:
Torch, Foot pedal/remote control: Front panel 7 pin connector External/robot receptacle: Rear panel 16 pin connector Modbus RTU
Weld Program Memory:
10 internal weld programs storable
Inputs:
Foot Pedal: Front panel foot pedal/remote connector
0 – 10 volt signal: From external/robot receptacle on rear
Remote Operator Pendant: Start and stop buttons
Remote Start: Starts automatic sequence through any of the two connectors
Remote Downslope/Stop: Slopes current out/stops arc immediately
Outputs:
Front Panel Digital Amp Meter: Digital readout while welding
Arc Detect/Transfer Signal: Through external/robot receptacle
Start signal to external Positioner: Can be connected through either of the connectors
Panel Switches/Manual Controls:
High Frequency: On/Off
Pilot Gas and Current: On Low / Off / On High
Weld Current: High/Low key switch
Pilot Gas Flowmeter: 0.1 – 1.5 l/min Pilot Gas Manual Purge Button: Off / momentary on
Shield Gas Flowmeter: 0.5 – 15 l/min Shield Gas Manual Purge Button: Off / momentary on