产品详情
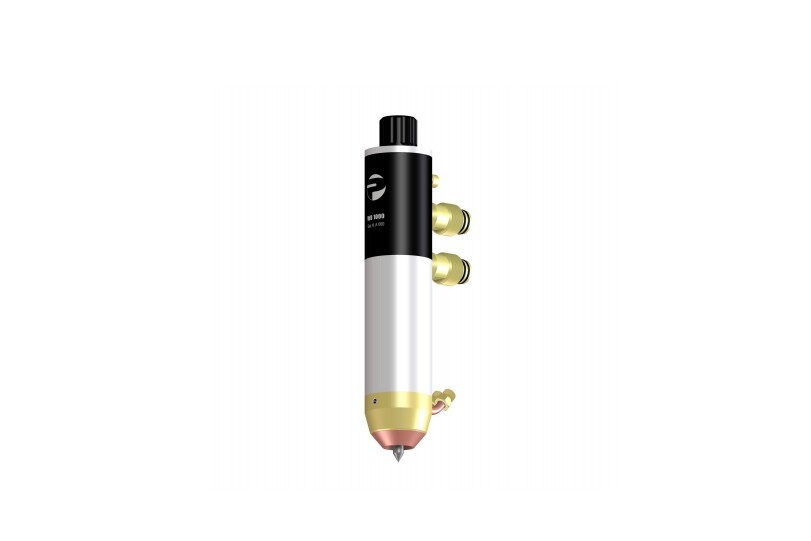
PMC WB1000是德国精工打造的K-TIG/S-TIG锁孔深熔工艺专用重载TIG焊枪,专为中厚板高效焊接场景研发。针对性解决传统TIG焊熔深浅、必须开坡口、多层焊效率低、易产生未熔合与气孔缺陷等痛点,可实现厚板免坡口、单面焊双面一次成型,大幅简化焊接工序、提升生产效率,广泛适配碳钢、不锈钢、钛合金、高强钢等各类重工厚板工件。
整机搭载全覆盖闭环水冷系统与精密电弧压缩结构,支持100%占空比全天候连续重载作业,电弧集中稳定、抗干扰性强,耗材损耗低、故障率低。兼容市面主流深熔焊接电源,原生适配机器人、龙门专机自动化产线及人工重载焊接工况,是压力容器、管道工程、厚板钢结构等高标准焊接场景的提质降本核心配套装备。
核心亮点总结
1、深熔高效,工序极简:专属电弧压缩结构,稳定形成锁孔焊接效应,中厚板无需开坡口即可一次焊透,省去坡口加工、多层填充、背面清根等冗余工序,焊接效率较传统TIG提升3倍以上,焊缝成型平整、缺陷率低。
2、全程水冷,重载稳定:采用全覆盖闭环强制水冷设计,核心发热区域散热无死角,可长期满负载连续作业,有效抑制电弧漂移、喷嘴及电极烧损,大幅延长耗材寿命,降低产线维保成本与停机时间。
3、通用性强,适配全工况:经过专项深熔工艺调校,全位置焊接熔深均匀、品质稳定,严苛符合特种设备质检标准;兼容主流深熔焊接电源,可快速适配自动化产线与人工焊接场景,新旧设备改造适配门槛低。
一次深熔成型,重载稳定
德国PMC WB1000 深熔TIG焊枪:中厚板免坡口一次焊透重载焊枪标杆
在压力容器、管道工程、厚板钢结构、特种设备重工焊接领域,传统常规TIG焊枪普遍存在熔深浅、需要开坡口、多层多道焊效率低、侧壁未熔合、打底焊成型差等行业痛点。传统工艺焊接3–10mm中厚板必须坡口加工、多层填充,工序繁琐、工期漫长,且容易出现夹渣、气孔、层间缺陷,严重制约厚板焊接量产效率与良品率,增加企业加工与人力成本。
源自德国PMC精工的WB1000深熔TIG专用焊枪,是针对K-TIG/S-TIG锁孔深熔焊接工艺量身定制的工业级重载焊枪。依托强化电弧压缩结构、超高负载水冷体系、锁孔工艺专属适配设计,实现不开坡口、单面焊双面成型、大熔深一次焊透,彻底重构中厚板TIG焊接效率标准,成为厚板高效打底、特种设备深熔焊接、自动化深熔产线的核心配套装备。
一、专属锁孔深熔结构,颠覆传统TIG浅熔短板
普通TIG焊枪电弧发散、压力不足,无法形成锁孔效应,熔深极其有限,厚板焊接只能依赖坡口加工与多层叠焊。PMC WB1000核心优势在于专属深熔电弧压缩结构设计,精准聚焦电弧能量、提升电弧挺度与冲击力,稳定激发TIG锁孔焊接效应。
可实现中厚板免坡口一次穿透焊接,针对碳钢、不锈钢、钛合金、低合金高强钢等工业板材,大幅提升单次焊接熔深,省去坡口铣削、打磨、多层填充等冗余工序,焊接效率相较传统TIG工艺提升3倍以上。焊缝背面成型均匀平整、穿透一致性极高,无需背面清根、补焊,从根源上减少焊接缺陷,大幅降低返工成本,完美适配厚板对接、管道环缝、压力容器纵缝等高要求打底与成型焊接场景。
二、超大负载水冷重载,适配长时间深熔连续作业
深熔焊接持续大电流、高热输入,普通焊枪极易出现枪头发烫、喷嘴变形、电极烧损、水冷失效等问题,无法支撑量产连续作业。WB1000搭载PMC升级全通路闭环强制水冷系统,水路覆盖枪头喷嘴、电极夹、枪体核心发热区域,散热无死角、换热效率拉满。
高负载工况下可持续带走高热量,杜绝深熔焊接高频作业带来的枪体高温积热、参数漂移、电弧不稳等问题,支持长时间100%占空比重载连续焊接,完全适配自动化产线不间断深熔作业、重工现场批量厚板焊接。同时大幅降低电极、喷嘴耗材烧损速度,延长核心耗材使用寿命,有效降低产线运维成本与停机维保时间,完美解决深熔工艺“效率高、耗材费、易故障”的行业难题。
三、工艺精准适配,解决厚板焊接核心缺陷
针对中厚板焊接最常见的侧壁未熔合、焊道宽窄不均、穿透不稳定、弧坑裂纹等痛点,WB1000经过专项工艺调校,电弧压缩比例精准、保护气路均匀稳定,可有效屏蔽空气侵入熔池,焊缝无氧化、无气孔、熔合性极佳。
焊枪同轴度精度高、电弧聚焦性强,锁孔状态稳定可控,无论是平板对接、管道全位置焊接、曲面异形构件焊接,均可保持熔深一致、焊道平整规整。单次焊接即可完成厚板成型,焊缝力学性能稳定,完全满足特种设备、压力容器、重工钢结构的严苛焊接质检标准,兼顾焊接效率与成型品质。设备兼容主流K-TIG、S-TIG深熔焊接电源,通用性强、适配门槛低。
四、工业级精工结构,适配自动化与恶劣工况
WB1000整体采用德系工业级模块化精工打造,核心导电部件采用高纯度耐磨铜材,导电性能优异、耐高温抗变形、机械强度高,可长期耐受大电流深熔焊接的高温冲击与机械震动。枪体结构紧凑、布局合理,保护气、冷却水、电路系统一体化优化,密封性极强,杜绝漏气、漏水影响焊接质量。
标准化机械安装结构,原生适配机器人自动化、龙门专机、固定式工装焊接场景,安装便捷、调试简单,可快速对接新旧深熔焊接产线,是自动化厚板高效焊接升级的优选配套焊枪。同时适配人工重载焊接工况,握持稳定、散热优异,长时间作业不易发烫疲劳,兼顾量产效率与作业体验。
五、核心价值总结:厚板TIG高效焊接降本方案
德国PMC WB1000深熔TIG焊枪,是专为中厚板高效深熔焊接打造的专用工业级装备,集锁孔深熔成型、免坡口一次焊透、全天候重载水冷、低耗材损耗、自动化高适配五大核心优势于一体。精准解决传统TIG厚板焊接工序繁琐、效率低下、缺陷率高、运维成本高的行业痛点。
广泛适配压力容器、压力管道、重工钢结构、特种设备、钛合金厚板等高端焊接场景,以极简工序、高效熔深、稳定品质、长效可靠的产品价值,帮助企业大幅缩减加工工期、降低耗材与人工成本、提升焊接良品率,是深熔TIG工艺量产落地、产线提质增效的核心标杆焊枪。
深熔破界,高效成型——PMC WB1000,重新定义中厚板TIG高效焊接标准。
采用特殊陶瓷气体喷嘴及可选配水冷式气体喷嘴,配备多种规格衬套,确保获得稳定的气体保护,为焊缝提供最佳保护效果。
6.4mm 至 12.0mm 多规格钨针直径可选,轻松适应不同焊接需求。
多种规格陶瓷气体喷嘴(不同⻓度与直径可选)
水冷式气体喷嘴(配多种规格衬套,直径 20mm 及 24mm)
枪线长度可定制,枪线电缆/冷却水管转接头(适配多种焊接电源设备)
冷却方式:水冷
焊枪直径:50mm
最大负载:1000A DC, 正接 straight polarity
暂载率:100%
钨针尺寸:6.4 / 8.0 / 10.0 / 12.0mm
钨针⻓度:175mm
冷却水流量:10-12Liter/min.(approx. 3.2gpm)
保护气:Argon, Argon/Hydrogen, Argon/Helium
广泛应用在核能工程 · 管道施工 · 纵环焊缝焊接,管法兰连接 · 加热系统等领域