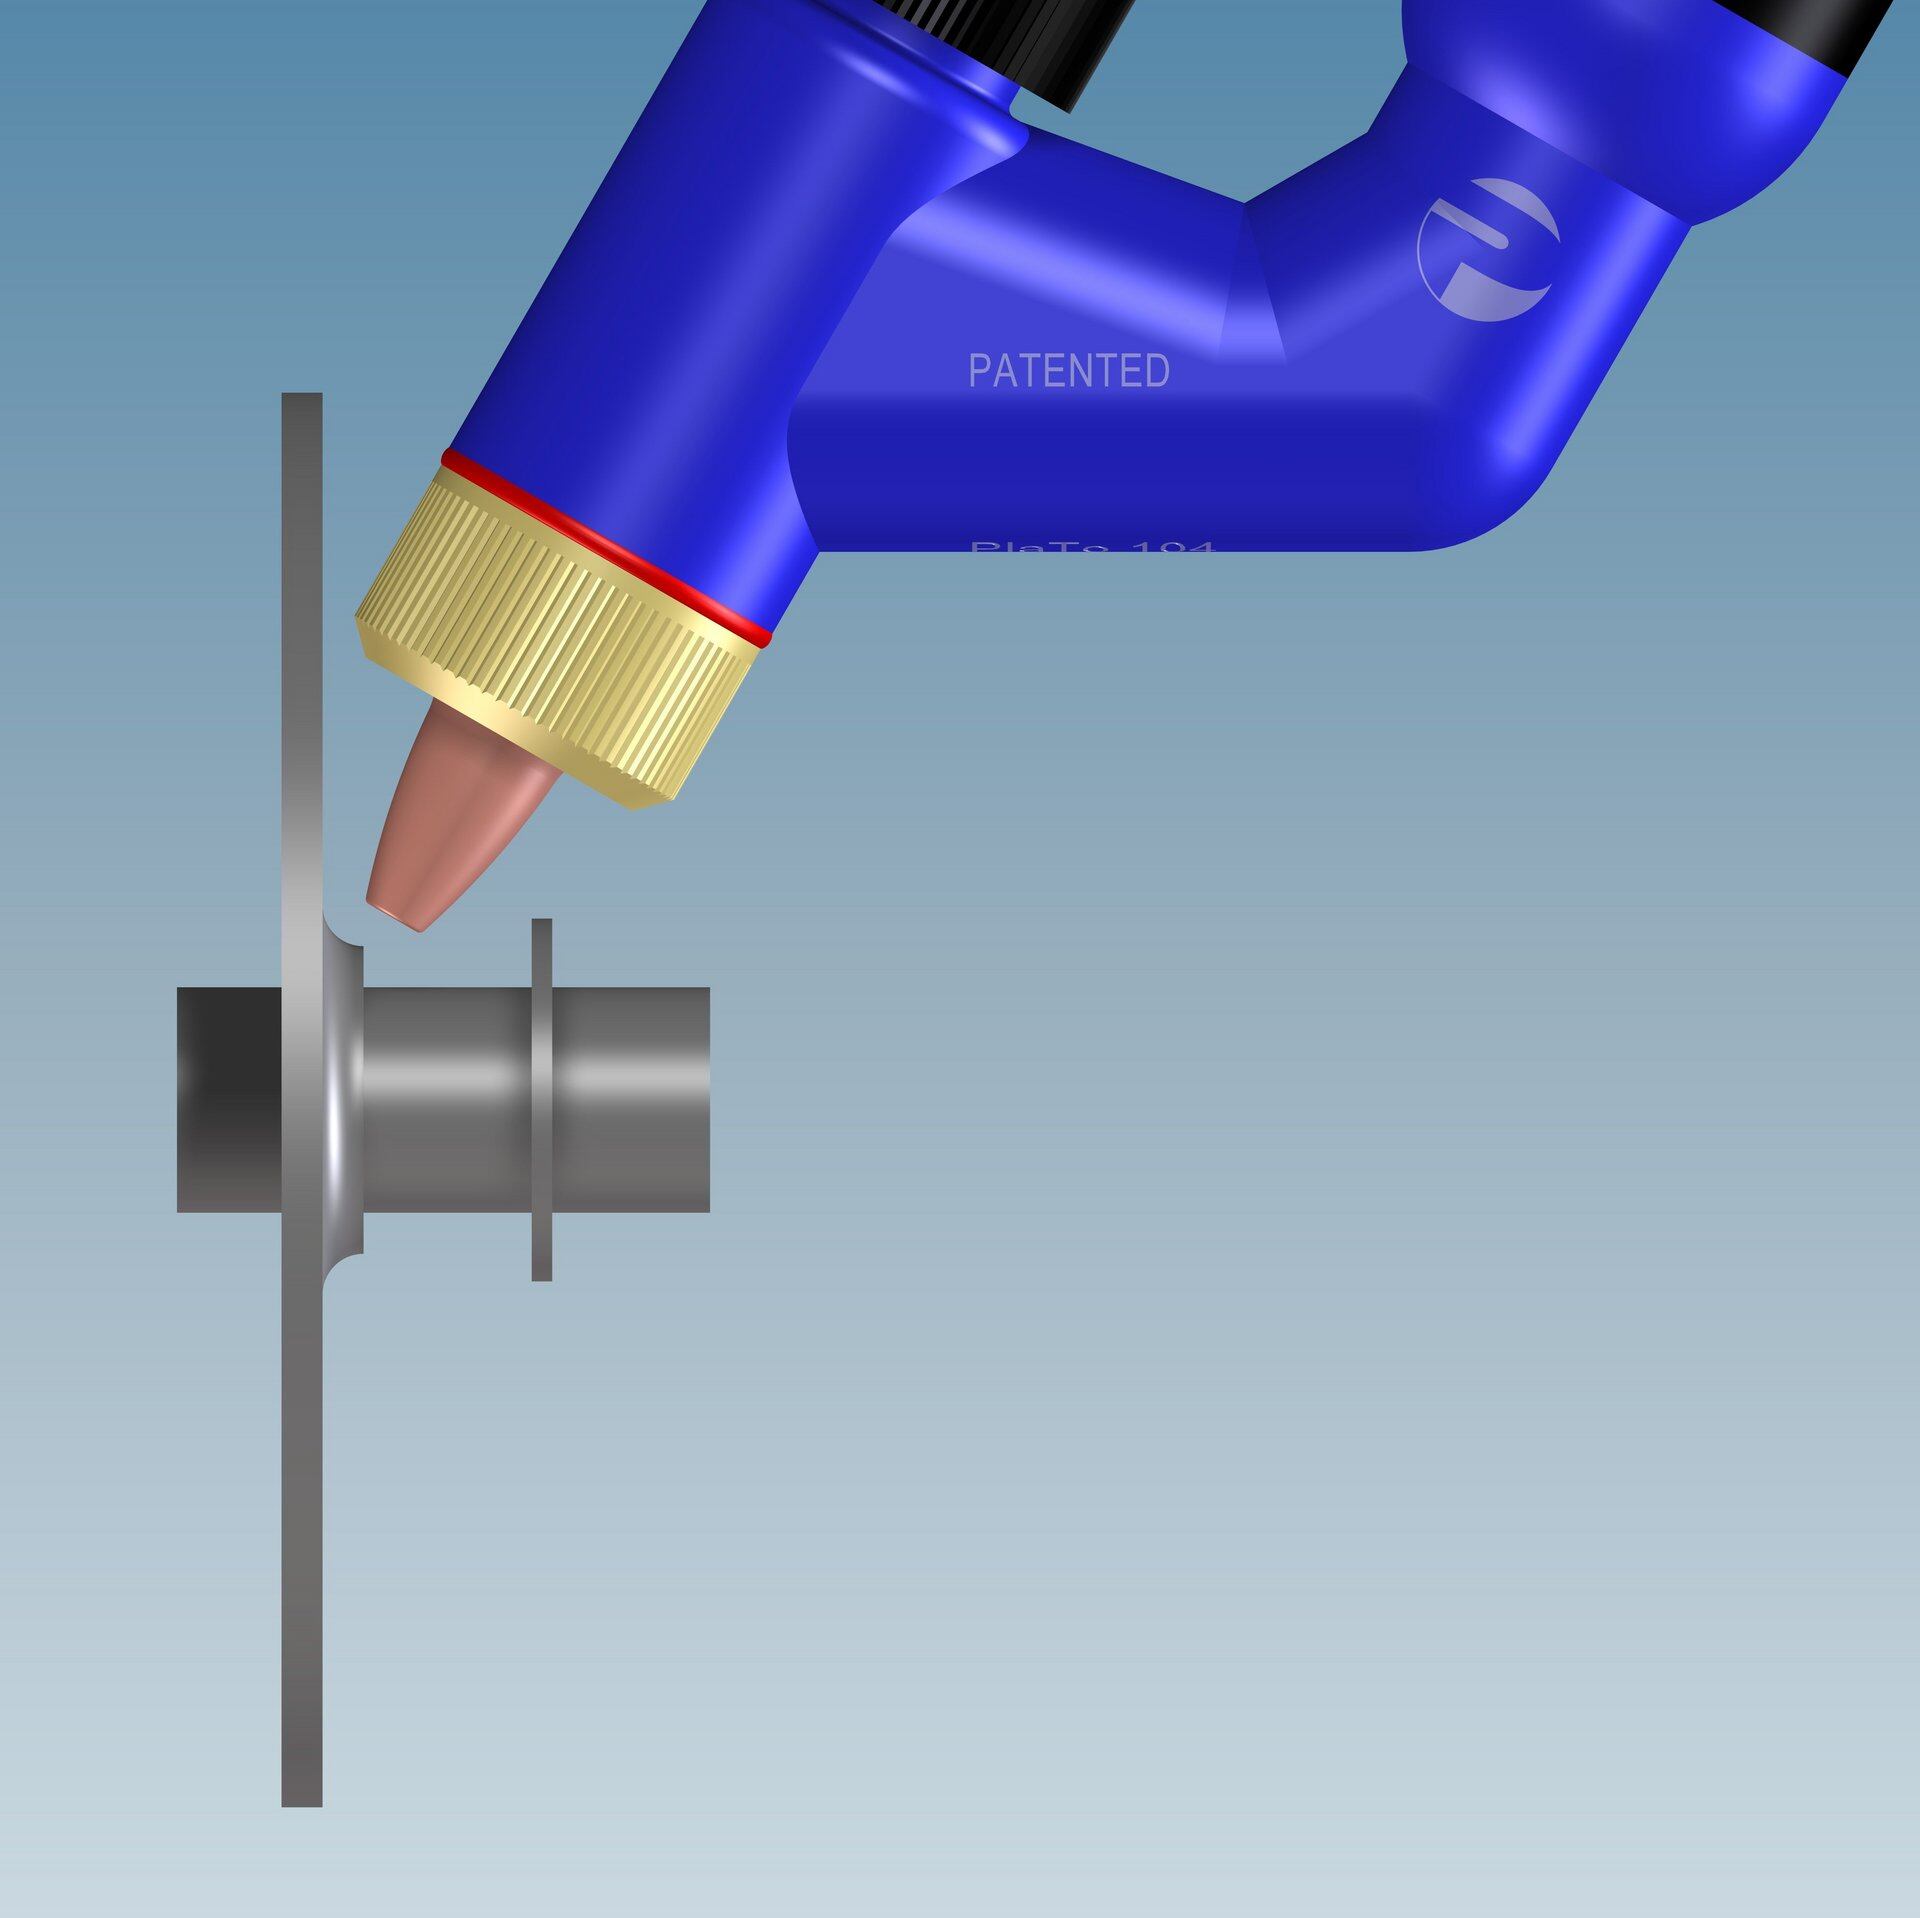
PMC PlaTo100焊枪
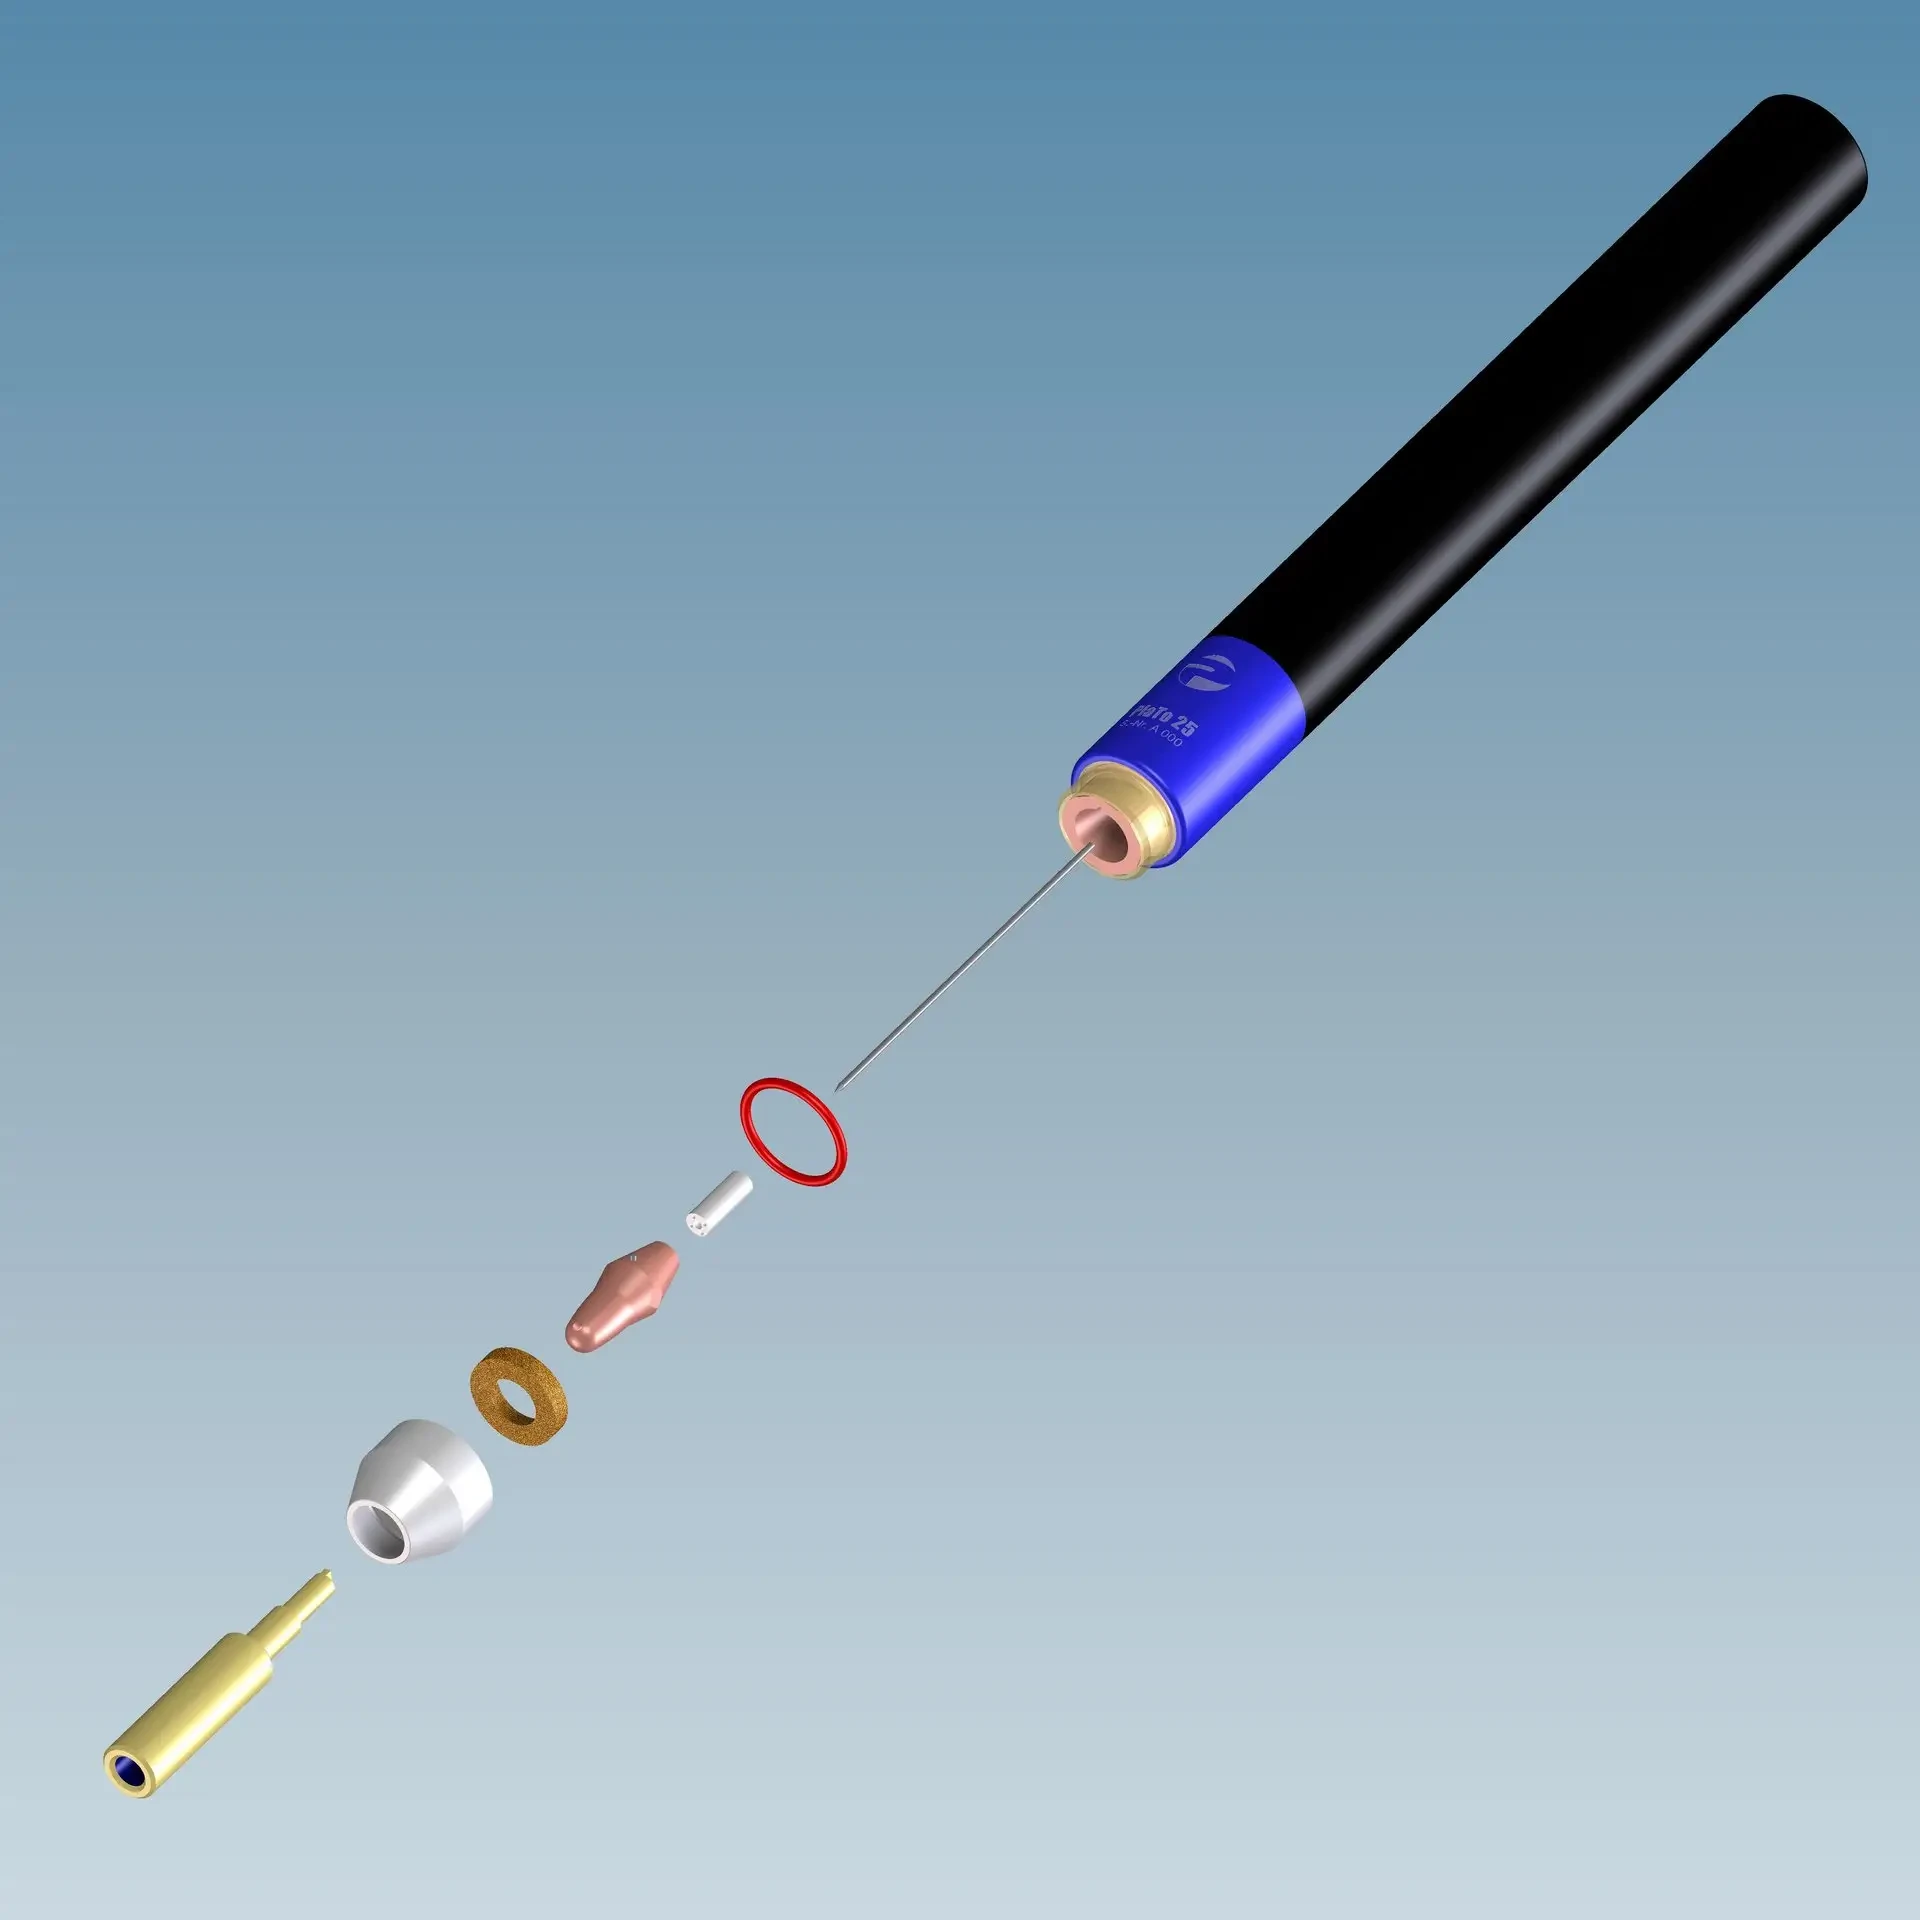
德国PMC,原装进口等离子焊枪,海量原生辅件/易损件,提供专业技术支持。PlaTo焊枪的典型特征在于采用双锥形无螺纹等离子焊接喷嘴。伸入焊枪内部的大面积锥体将工艺热量传导至内部冷却系统,而朝向喷嘴尖端的另一锥体则直接将热量传递至相连的实心导热气滤垫。部分热量会被流经汽滤垫的保护气体吸收并带出焊枪,剩余热量则通过同样具备导热性能的保护气瓷嘴传导至焊枪内部冷却系统。 与此同时,这些导热锥面兼具双重功能:既作为张紧表面,又作为等离子喷嘴在焊枪内的定位基座。而集成气滤垫的保护气瓷嘴则从机械结构上替代了传统的旋紧螺母或张力螺母的功能。 除标准型和加长型等离子喷嘴外,PlaTo焊枪还提供转角喷嘴,专用可达性差的焊接位置。得益于无螺纹喷嘴座设计,斜角喷嘴可在焊枪内任意角度固定。与带螺纹的斜角喷嘴相比,更换喷嘴后无需重新调整焊枪位置——这一优势为PlaTo焊枪所独有。
产品详情
德国PMC PlaTo100等离子焊枪分为手工HS款与机用M款,针对精密等离子穿孔焊、微束等离子焊接场景开发。市场上仅有的高功率、紧凑型等离子焊枪,100A电流焊接时具备100%暂载率,解决传统等离子焊枪枪体体积大、狭小工位可达性差、耗材品类少、冷丝集成困难等痛点。
依靠元器件高度小型化设计,在紧凑枪体下实现极高电弧功率密度,兼顾薄板精微焊接与中厚板小孔穿孔等离子工艺,广泛应用于压力容器筒体、不锈钢管道、精密钣金、特种合金自动化焊接工位。
枪体结构经过我们专业优化,手工版配置人体工学手柄与双按键,操作便捷;机用版适配机器人、数控专机等自动化焊接。拥有超过300款可选喷嘴,包含多角度、加长、尾随气专用喷嘴,支持引弧维弧TIG专用喷嘴;可拓展冷丝送丝组件、横向焊丝调节机构、声学电极调距工具,水冷回路保障长时间连续重载作业,易拆装损耗件,延长喷嘴电极使用寿命,适配标准等离子焊接与各类特种工艺工况。
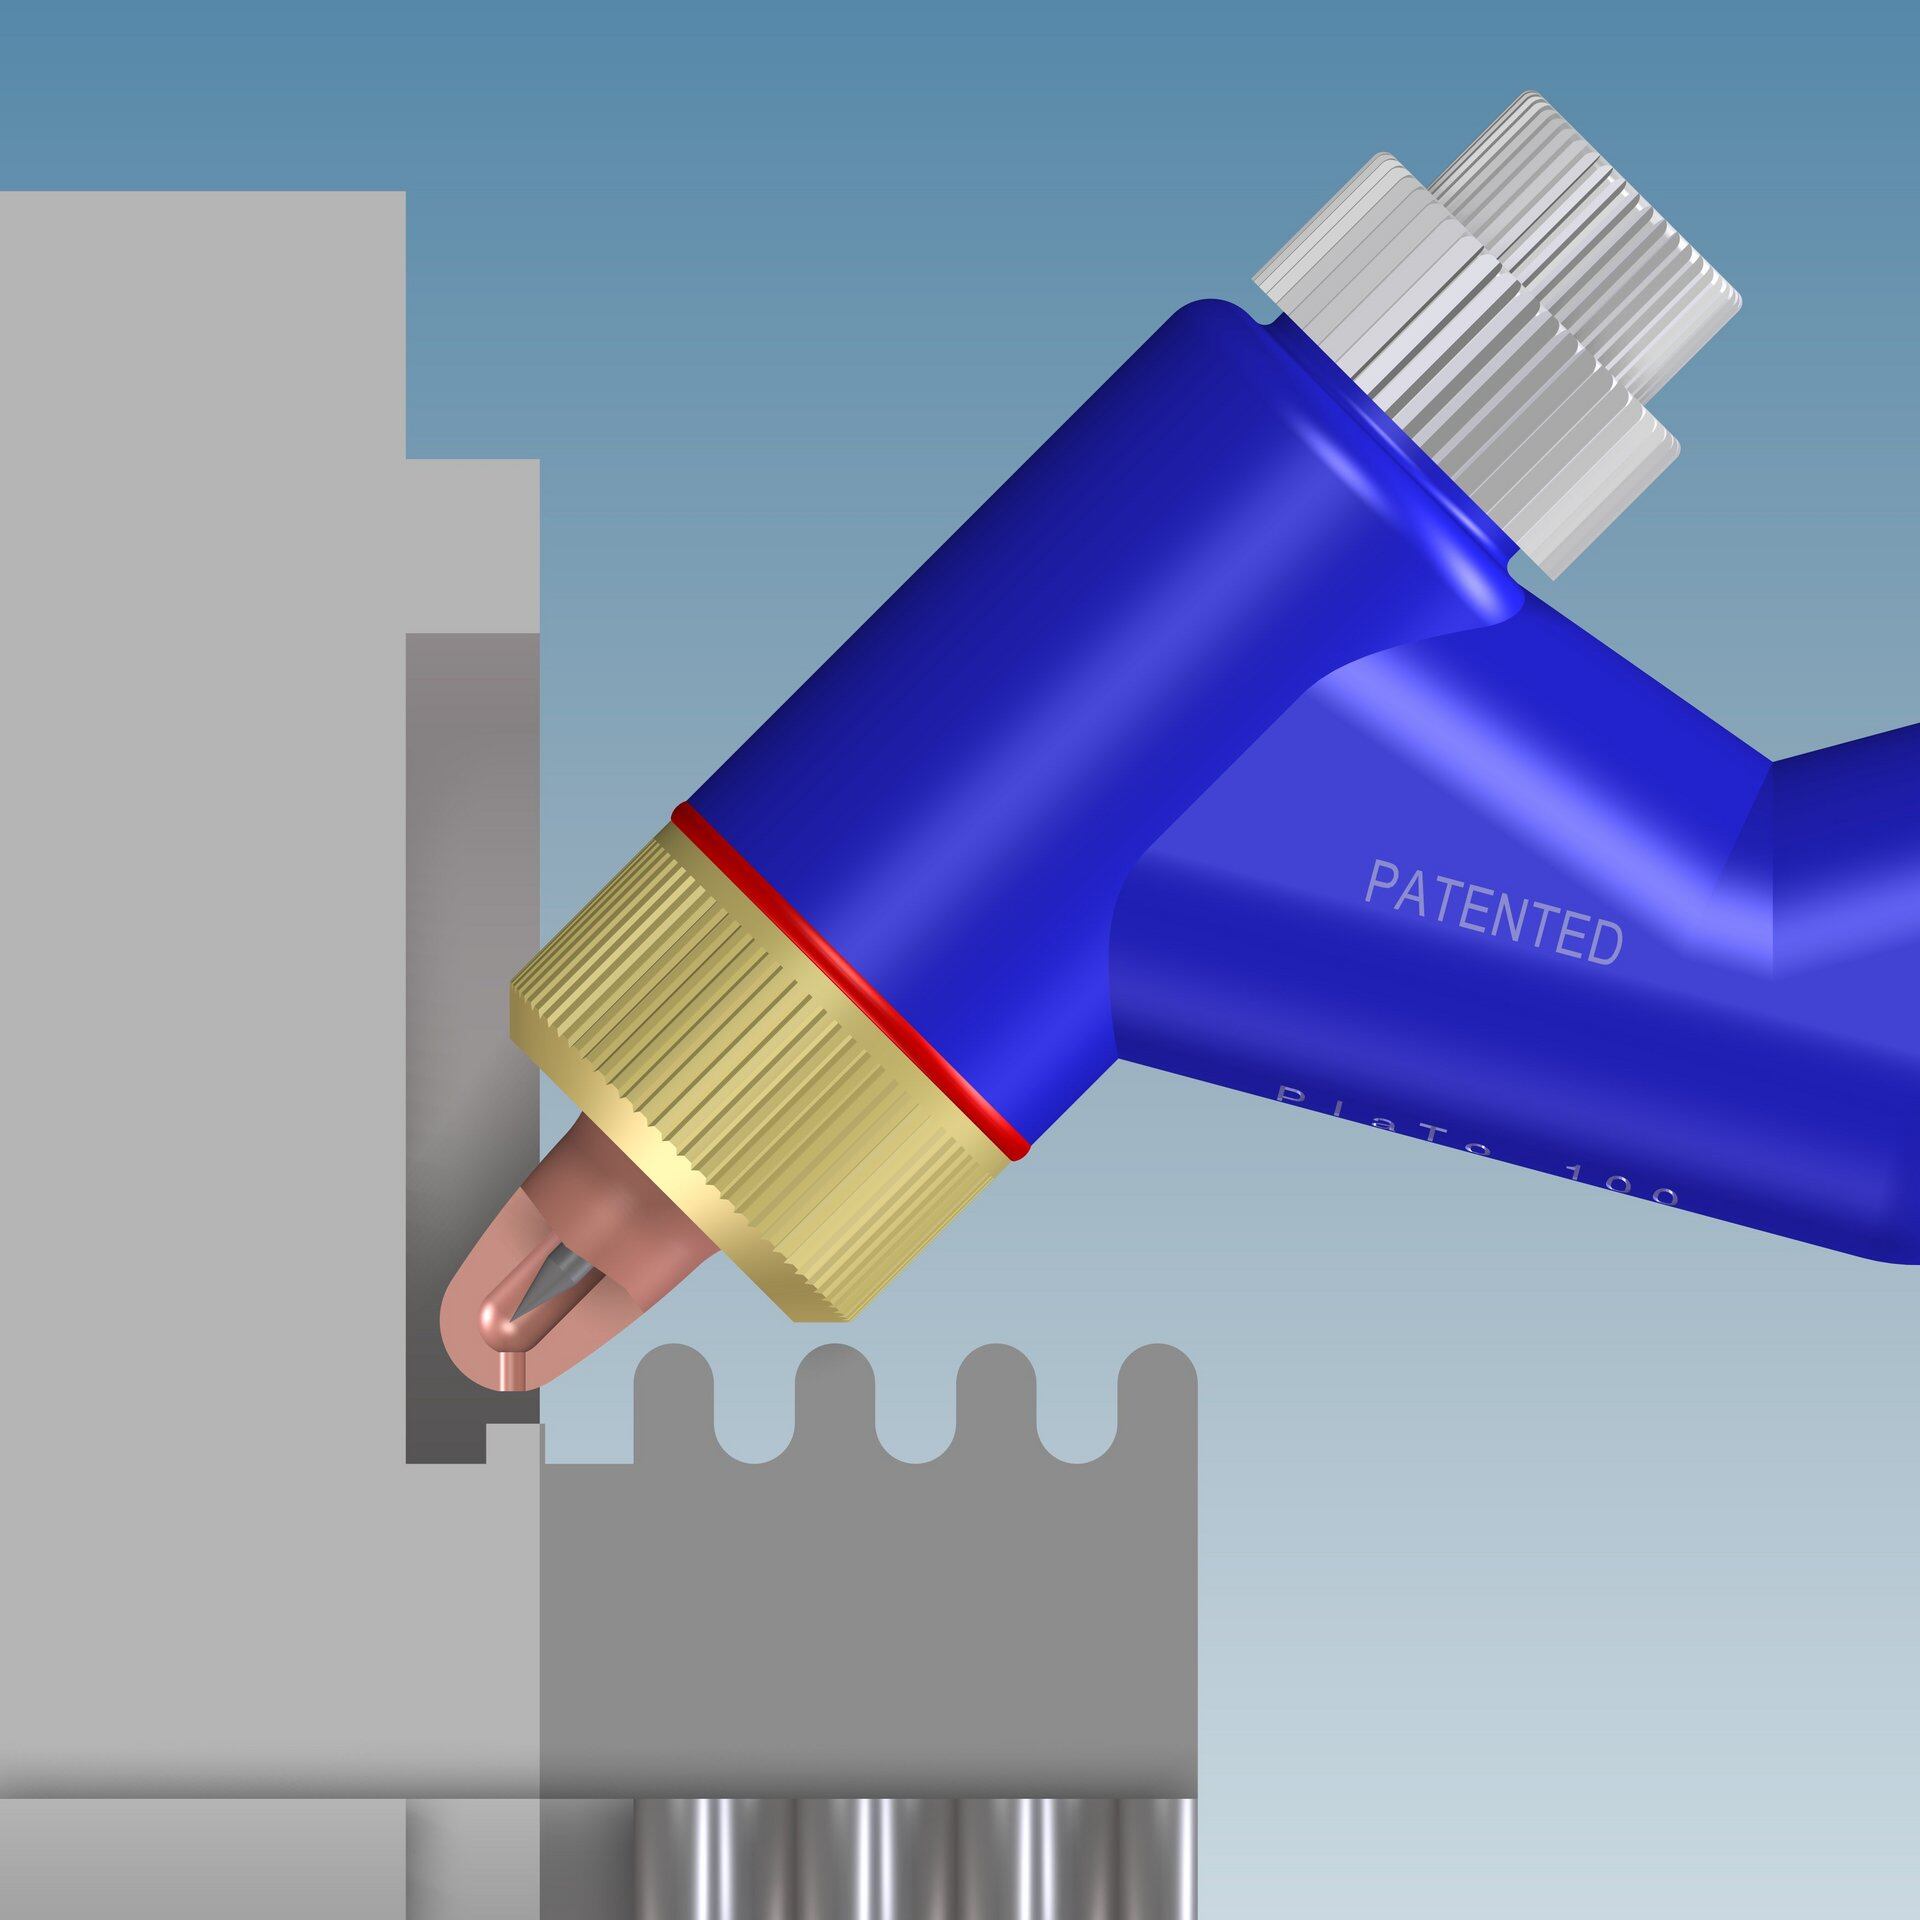
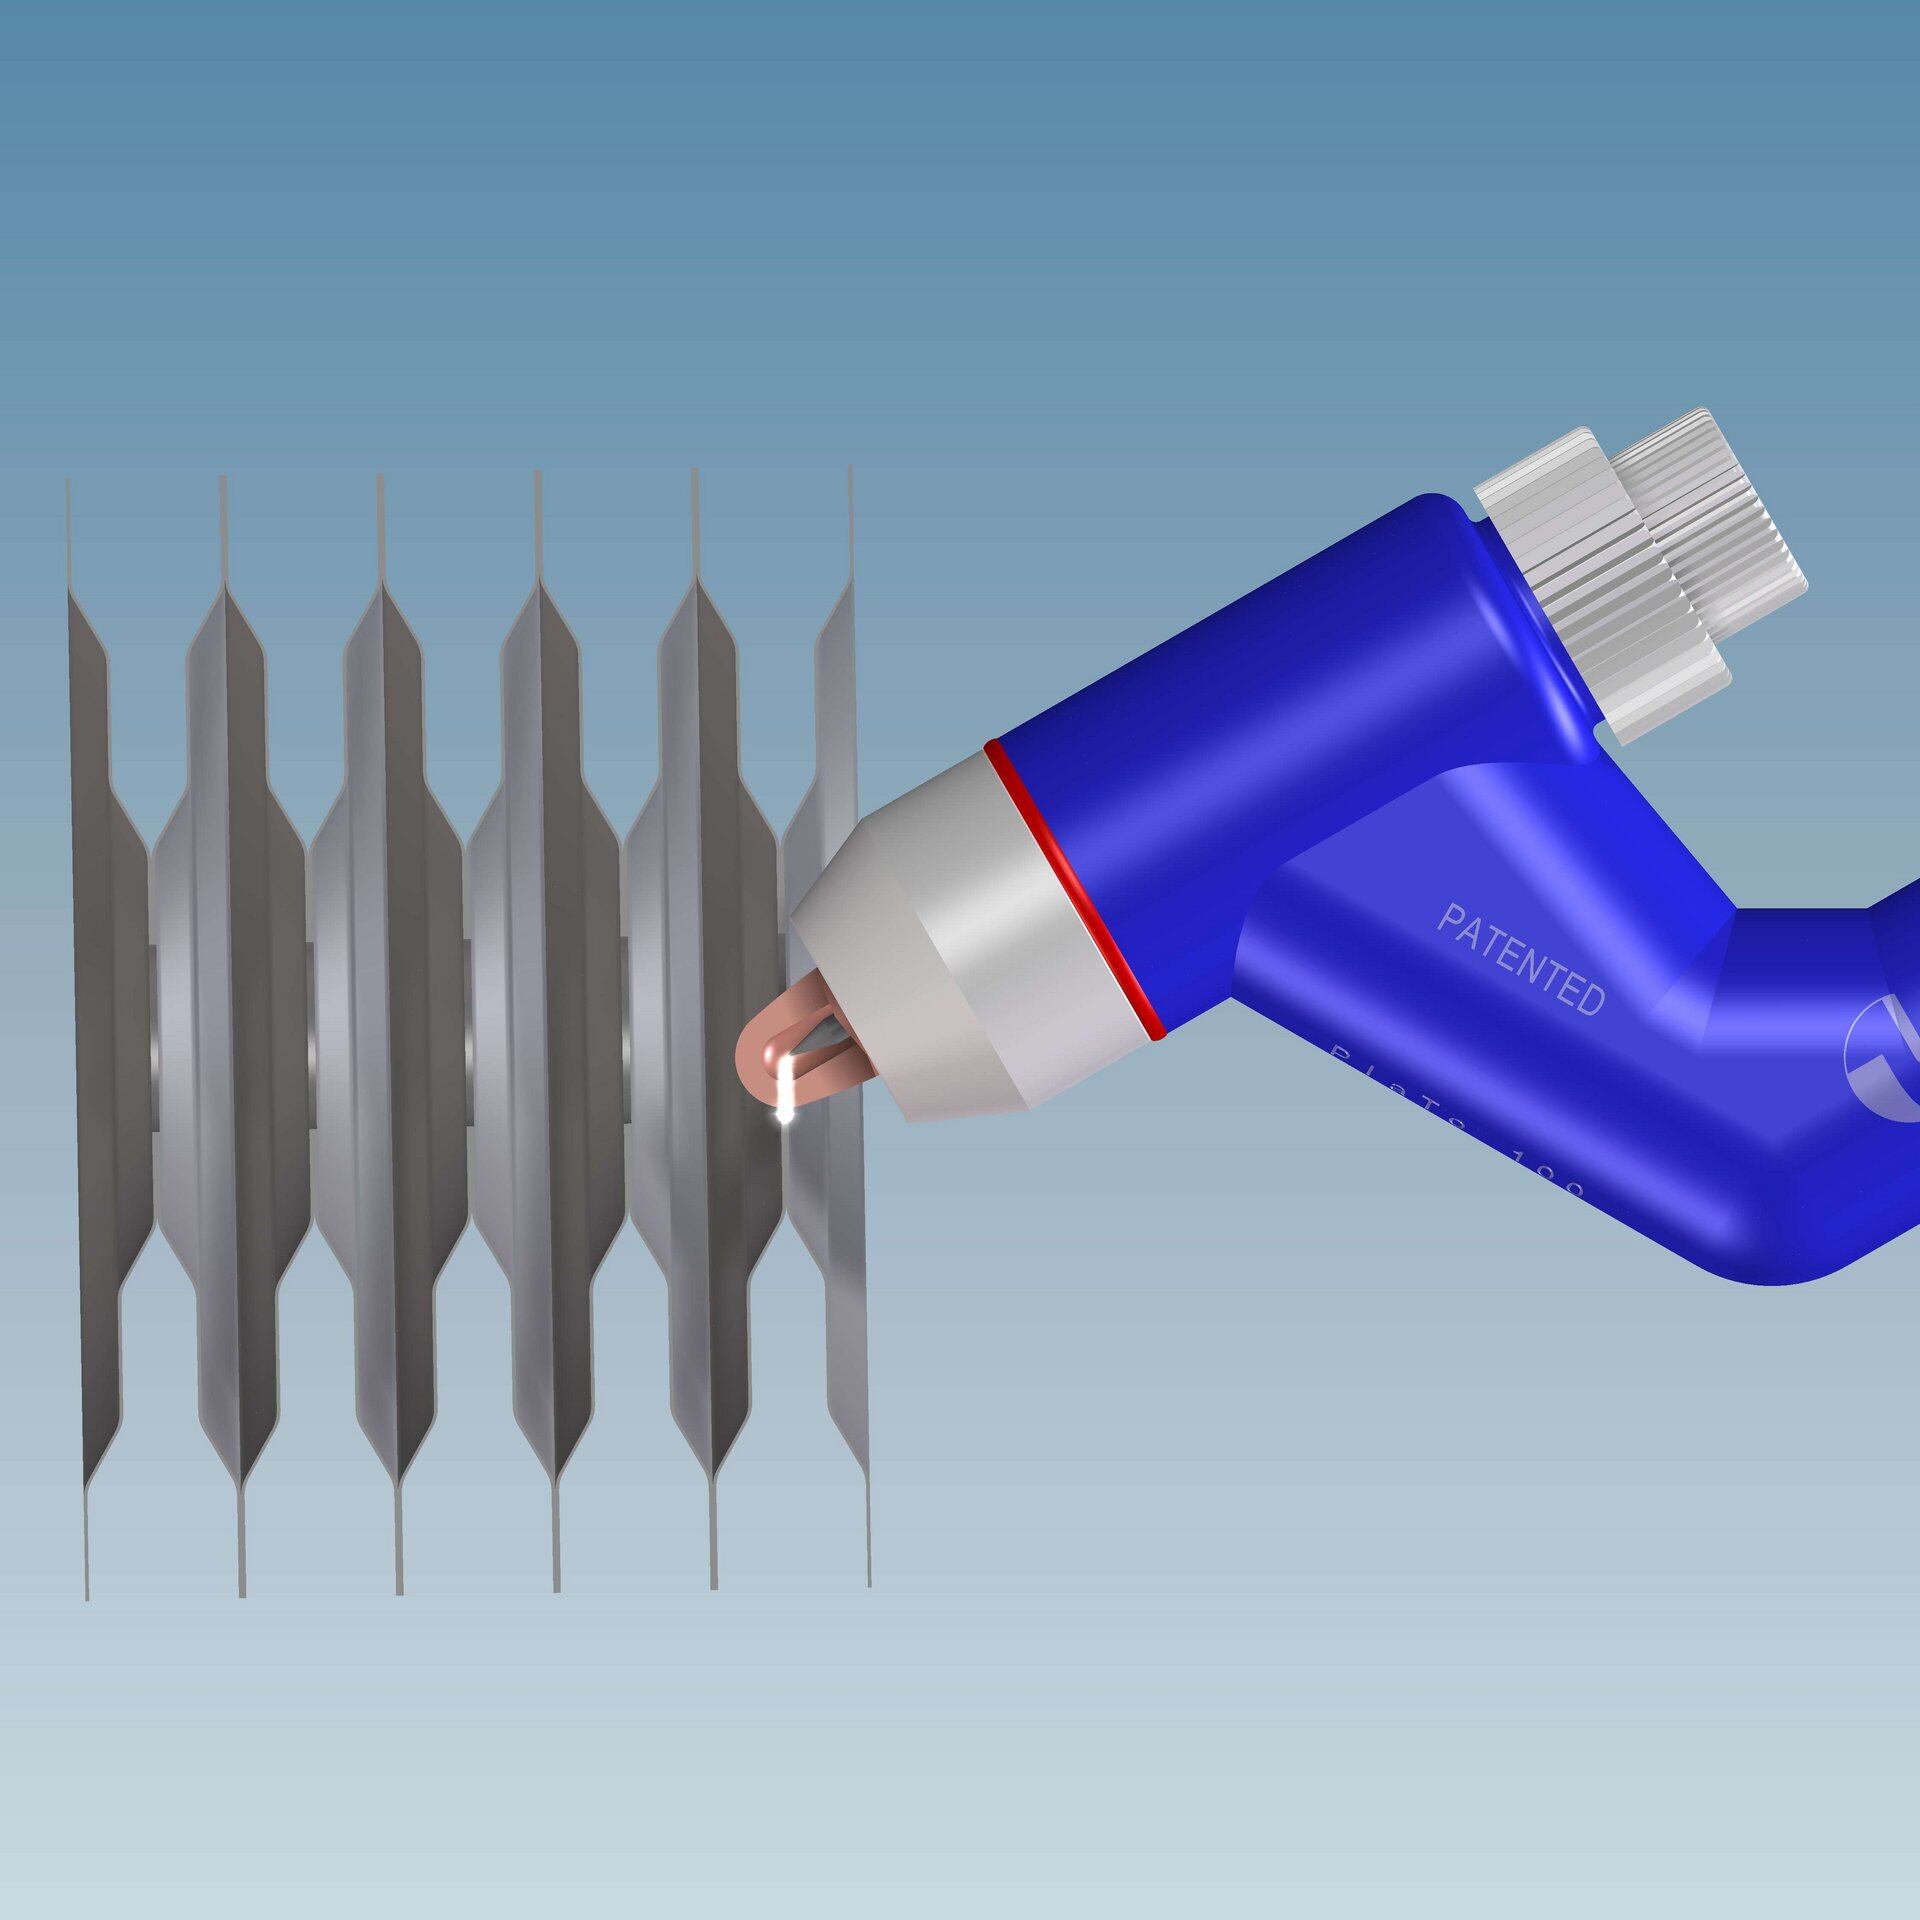
PlaTo100为这个系列的基本款型,焊接过程中可以进行钨针伸缩量的调节是其最大的特点。
针对更苛刻的深入式焊接使用场景,我们还提供PlaTo103衍生款,钨针长度仅40mm,以满足特殊焊接工况。
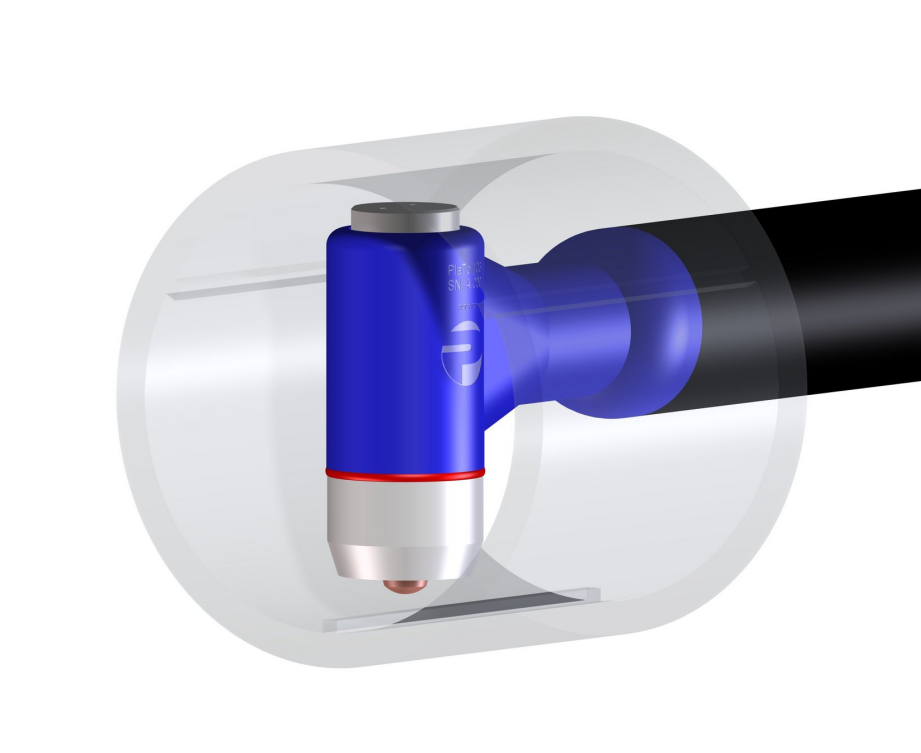
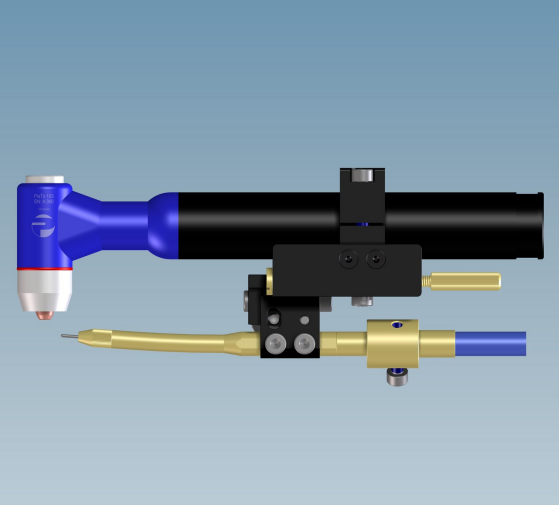
有些用户使用场景为大批量生产,使用过程中无需调节钨针,而更加在意操作的便捷与效率,我们还提供PlaTo104衍生款,仅需松开锁紧帽半圈左右,就可以进行钨针更换。通常使用75mm长的钨针,也可配套使用175mm长度的钨针,按需选择。
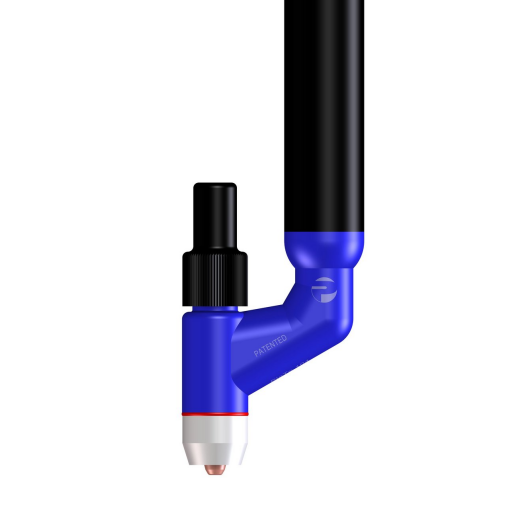
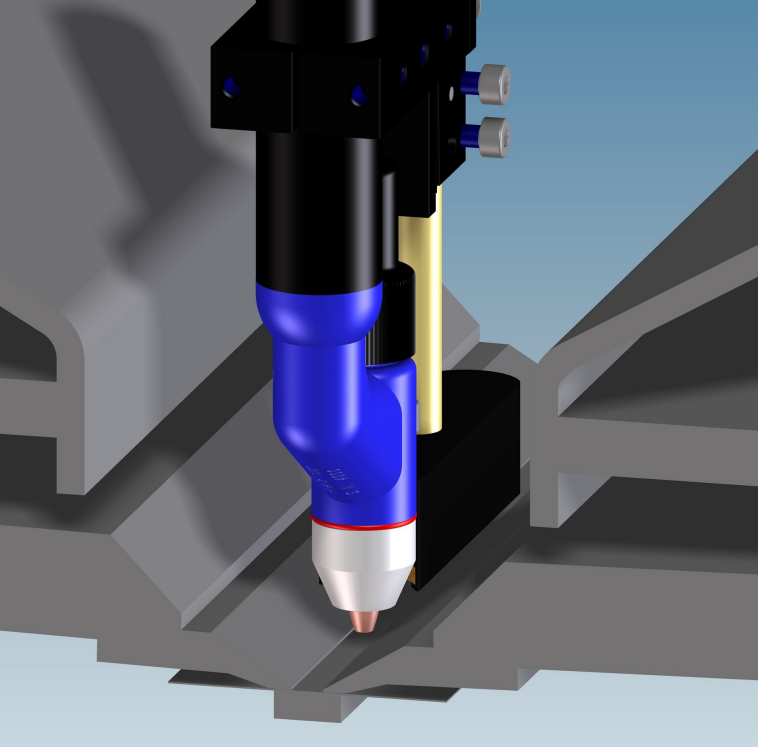
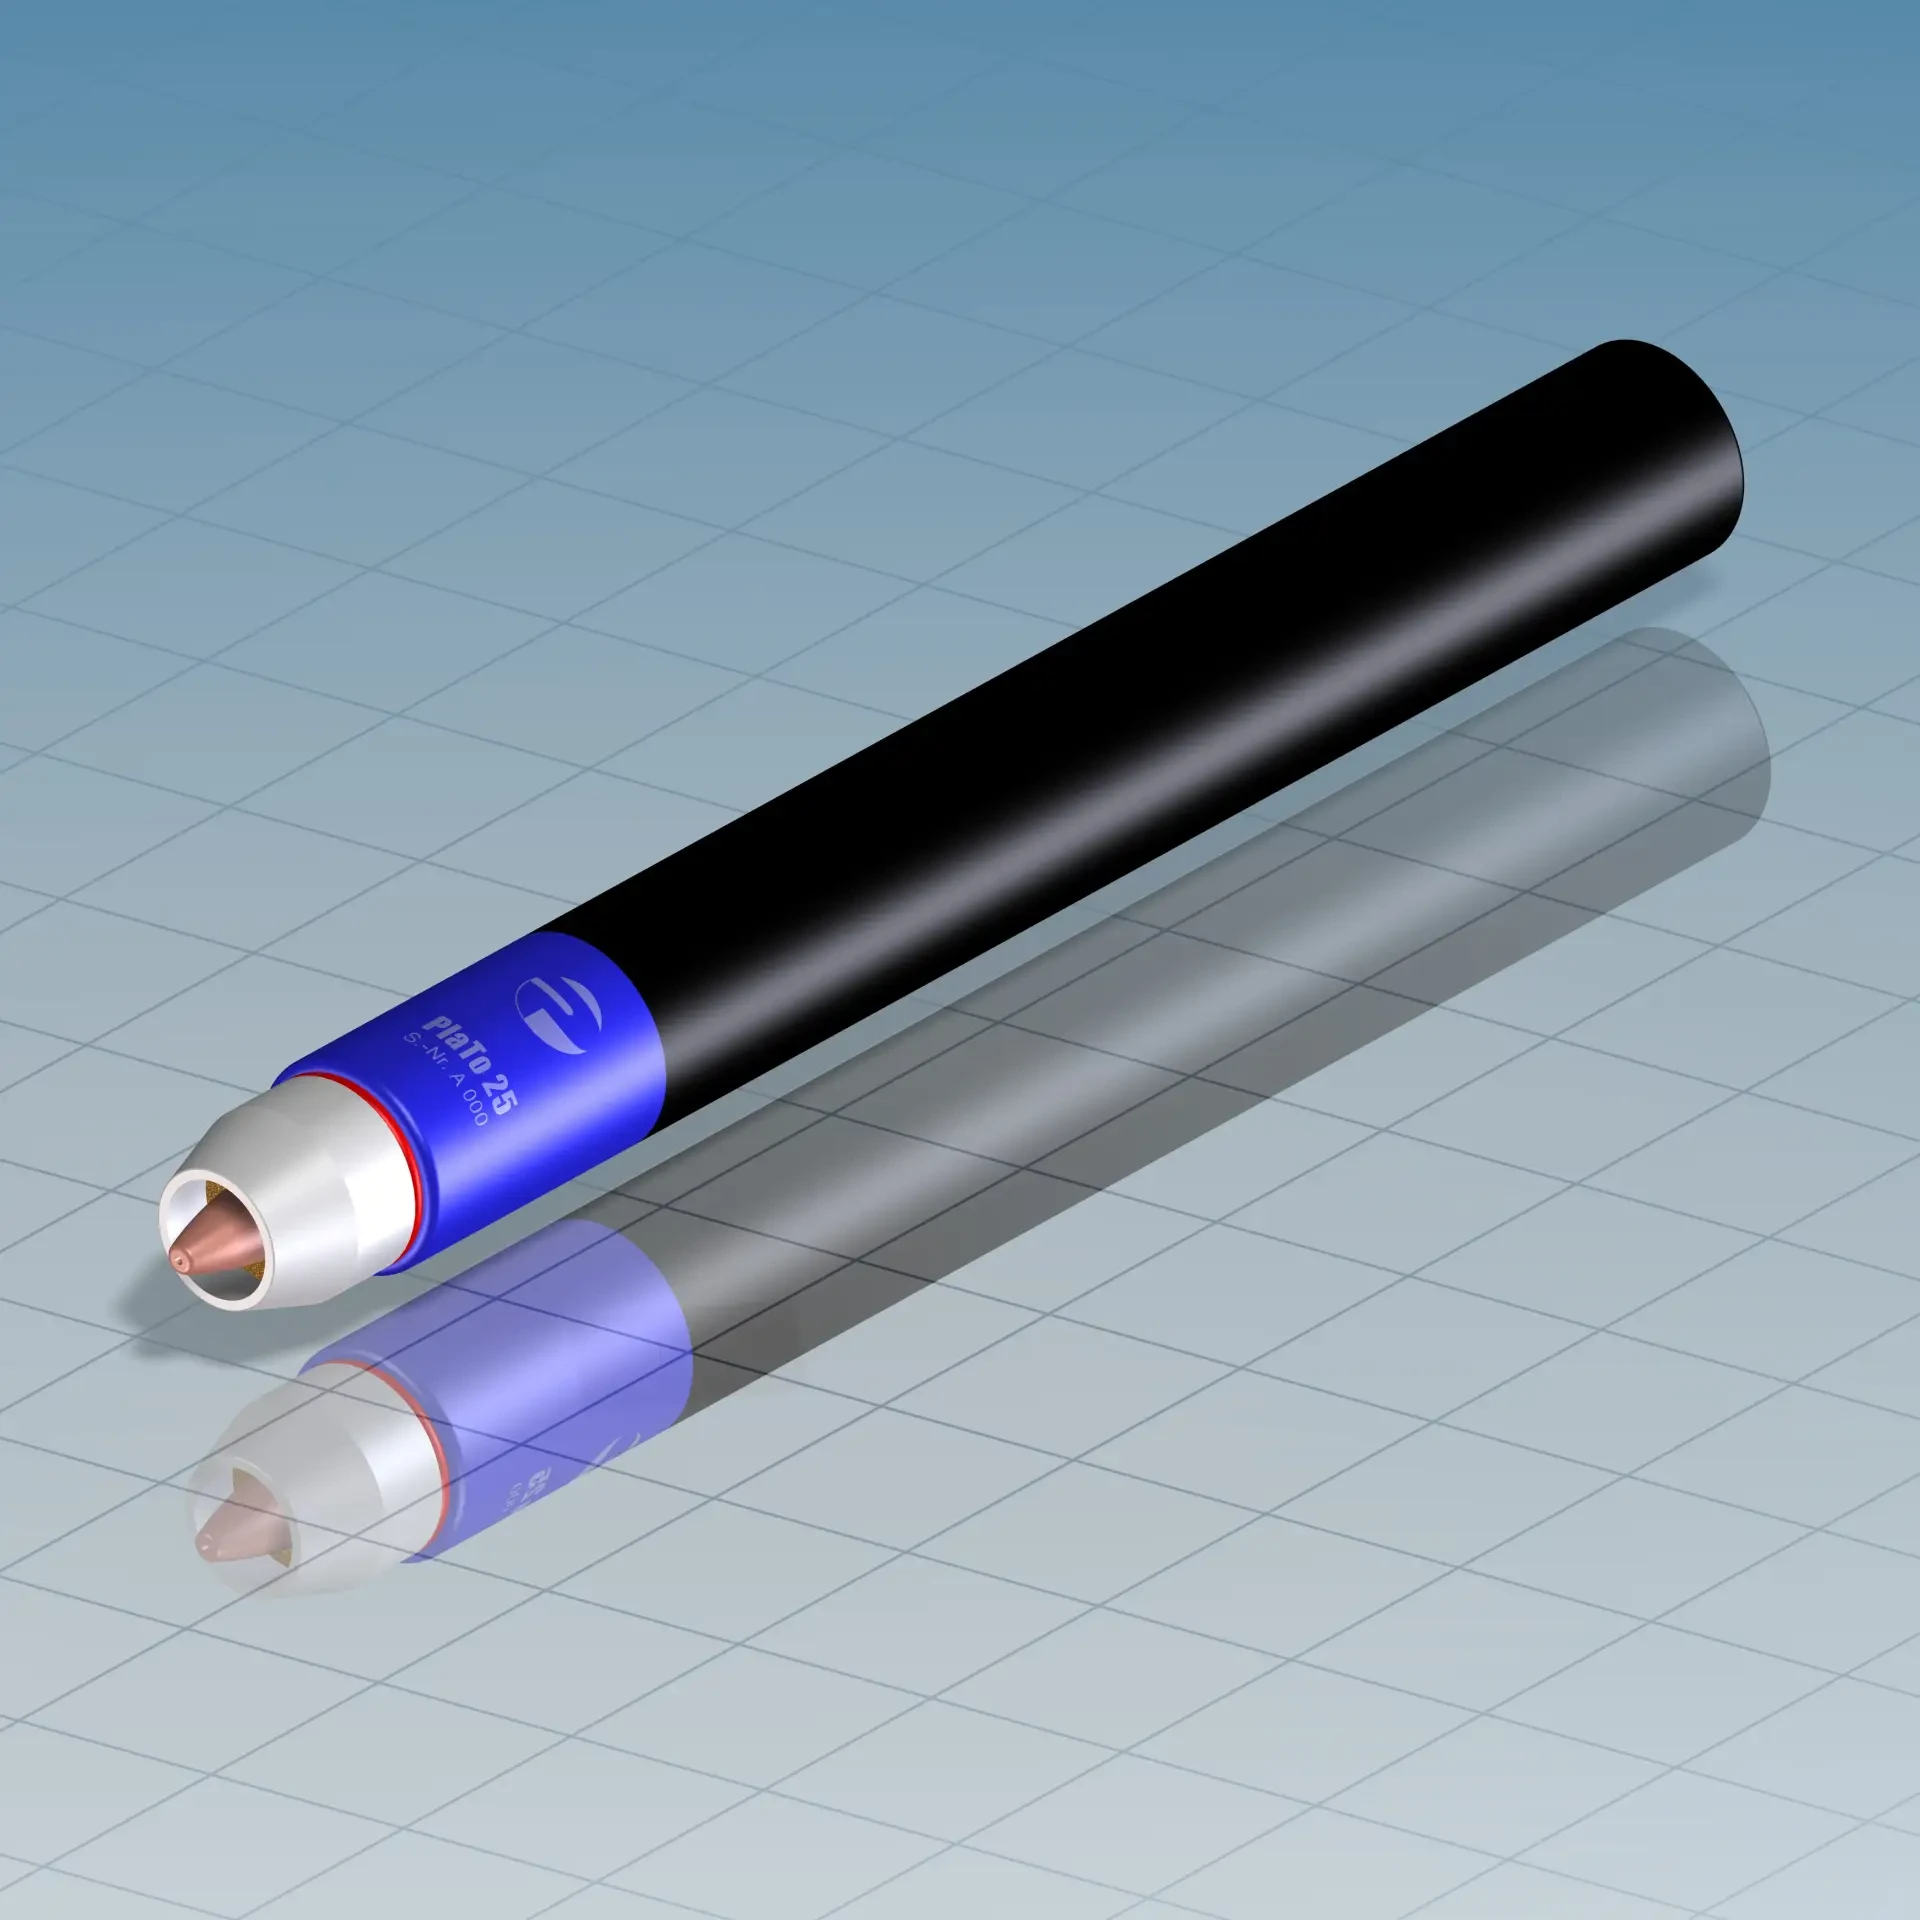
100A是我们设计这款产品的一个基准线,在有些应用场合,比如0.15mm厚度不锈钢薄片焊接,以及医疗导丝的封口点焊,我们基本只需要用到20A以内的电流大,我们提供 PlaTo25(25A@100%)精密焊接用的微束等离子焊枪;在很多中型应用场景电流需要在120A大小,我们提供 PlaTo150(150A@100%)等离子焊枪以供选择。而这么多等离子焊枪组合中,我们的锁紧帽、钨针夹、气筛以及最多种类的喷嘴,都可以互换使用,庞大的辅件应用库,铸就了我们在这个领域的领导地位。
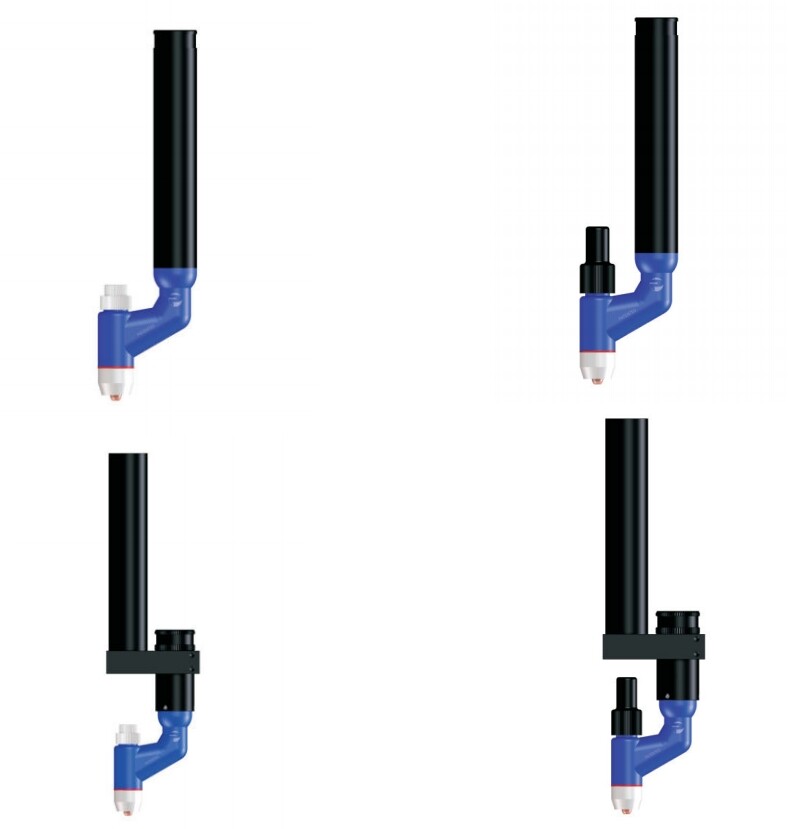
以我们数十年专注的行业经验,相关衍生焊接应用配置海量可选。
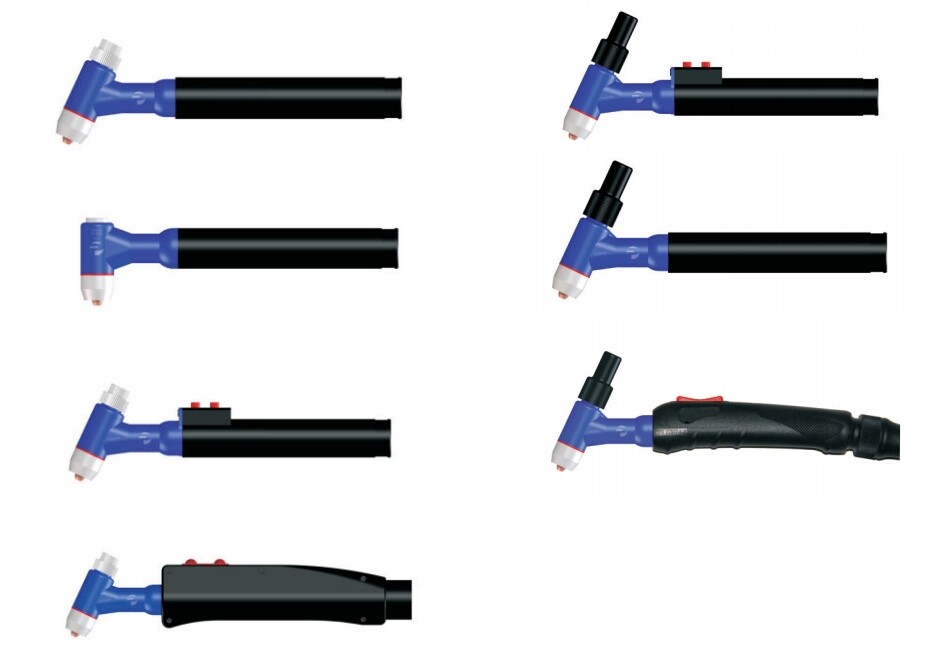
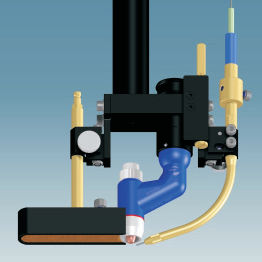
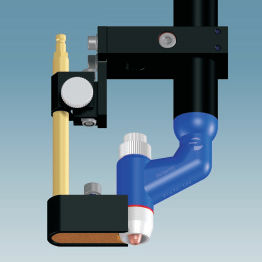
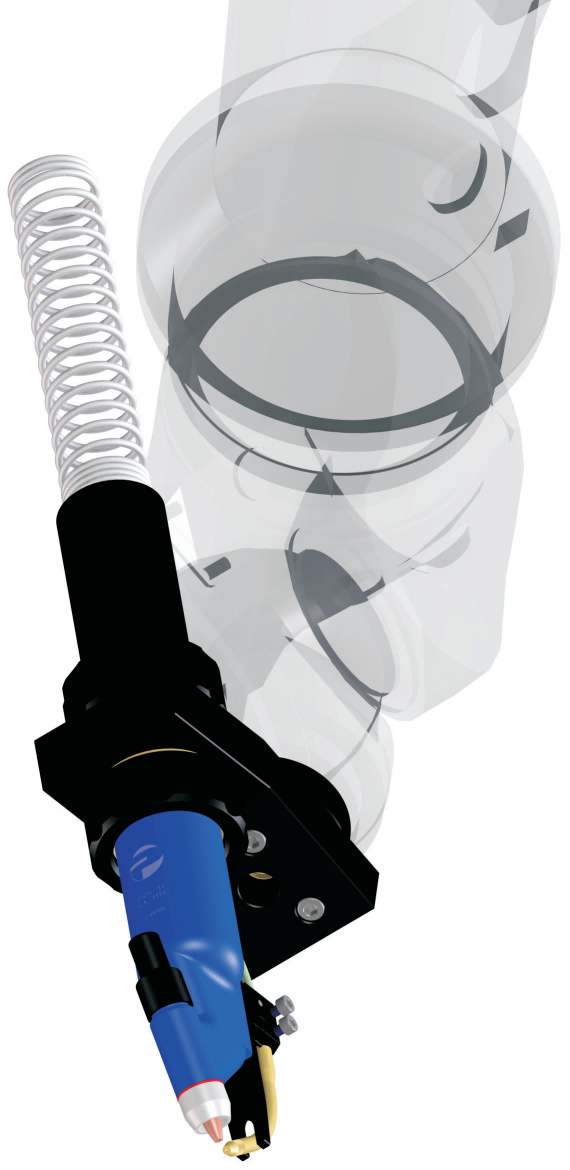
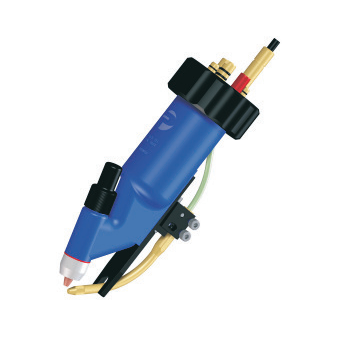
PlaTo等离子焊枪特点
一、机型定位:紧凑型水冷等离子焊枪,提供HS手工、M机用两个版本;小型化枪头实现高电弧功率密度,兼容微束等离子、小孔穿孔等离子焊接,适配手工焊接与机器人/专机自动化工作站。
二、枪体与操控设计:手工款人体工学手柄、双按键;机用款标准化安装接口;易拆装损耗件,无需复杂工具即可完成电极、喷嘴更换;水冷冷却,保障长时间连续量产。
三、喷嘴与工艺适配能力:300+规格喷嘴可选,多角度弯枪嘴、加长喷嘴、尾随气保护喷嘴、带维弧TIG功能特种喷嘴,应对深槽、狭窄空间等难可达焊接位置。
四、丰富拓展配件:可加装冷丝送丝单元、焊丝横向微调机构、声学电极定位工具;专用冷却液保护冷却回路;可作为多款老牌进口等离子焊枪的直接替换方案,降低自动化设备改造成本。
五、适用工件材质:不锈钢、钛合金、高温合金等,覆盖薄壁精密焊缝、筒体环缝、管道对接、小孔单面焊双面成型工艺。
技术参数
DC直流应用时,钨针可使用Ø1.5 & 2.4mm两种规格,电流范围为0.5–100A(暂载率100%);
AC 交流应用时,使用Ø3.2mm钨针时电流最大为80A;
引导弧电流: 2–10A (取决于钨针直径)
等离子气: 氩气(Ar)
保护气: 氩气(Ar), 氩氢混合气(Ar – hydrogen) (比例约为 95/5%),氩氦混合气argon - helium, 氦气helium
冷却系统: 液冷
冷却液: 特制冷却液,须满足冷却散热,管路防腐以及导电率的要求
冷却液最大压力: 最大 6 bar
冷却液最小流量: 1.2 l/min (在软管出口处的测量值)
焊枪入口处的冷却液温度: 最大 35°C,入口处的建议温度: 15-20°C
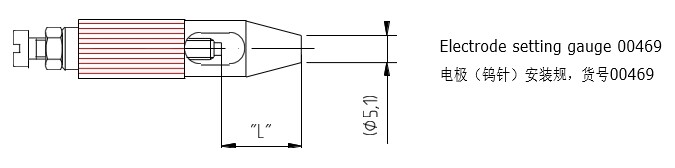
电极位置设定参考(接负极)
下表列出了各类PlaTo喷嘴的参考尺寸“L”,作为电极设定规初始调整的参考近似值。针对具体焊接任务的最佳设定,应由用户自行确定(对于PlaTo100型号焊枪,可在操作时通过向前或向后旋转电极紧固模块进行微调)。
尺寸“L”基本设置的参考值
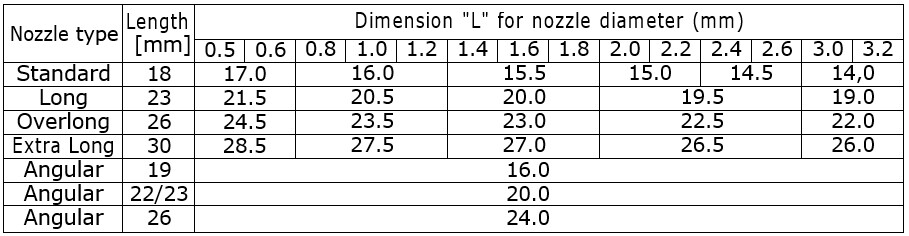
一般规律:直径越大,尺寸“L”应设置得越小;
同类型的喷嘴: 尺寸“L”越大,喷嘴上所能承载的负载越小。
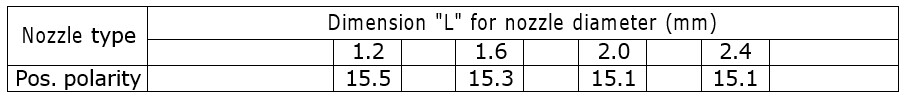
电极接正极或AC交流电时:
设定好电极位置后,需对电极施加30-35安培的负载并保持短暂时间,以获得半球形电极尖端。随后应再次将电极尖端位置与上述标准值或用户设定值进行比对,必要时重新调整。通过向前或向后旋转电极张紧模块可实现电极位置的优化调节。若出现夹头套筒调节迟滞现象,可适当减小电极张力。