产品详情
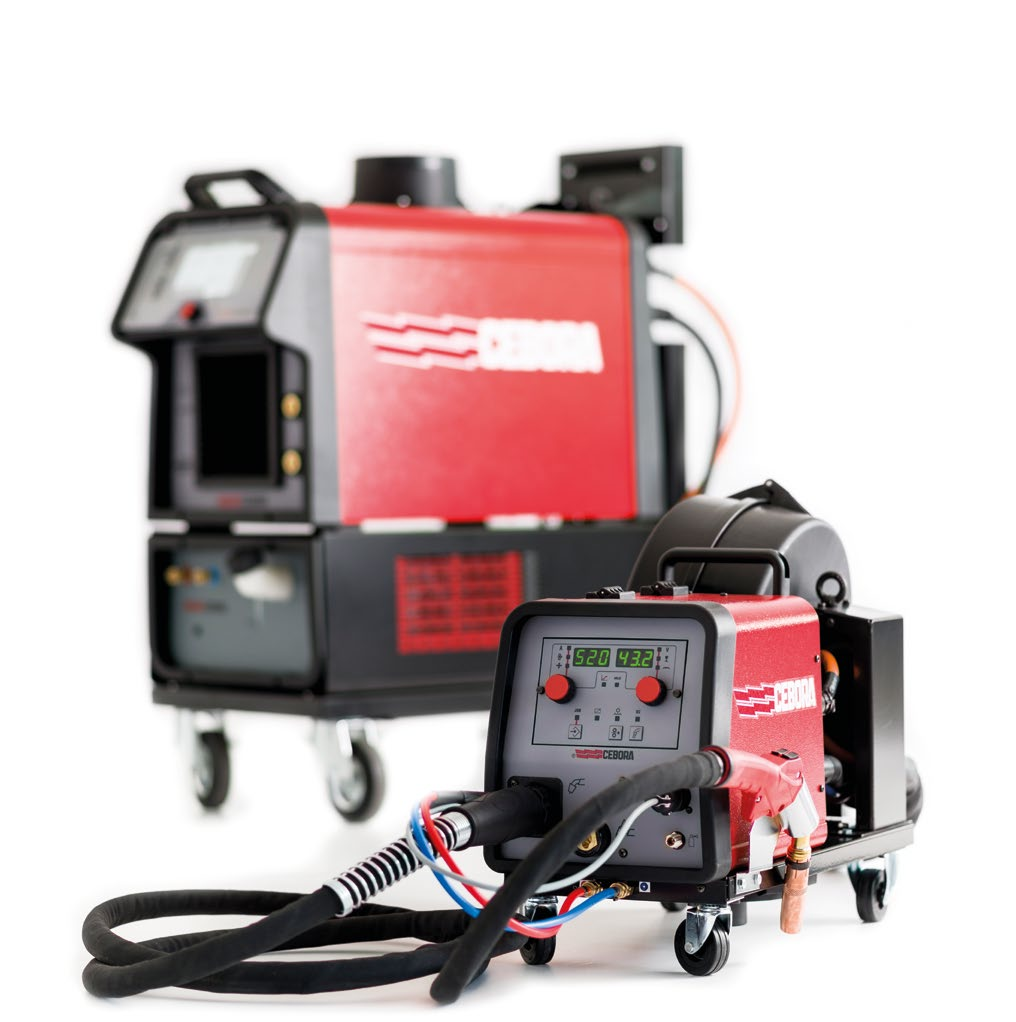
意大利CEBORA KINGSTAR520TS焊机:520A工业重载多工艺量产旗舰机型
在重型钢结构、压力容器、工程机械、船舶制造、厚板量产焊接等高强度工业场景,普通400A级焊机普遍存在厚板熔深不足、重载降容停机、熔敷效率低、长时间连续作业稳定性差等瓶颈,无法满足大工件、高负荷、高效率的量产需求。企业往往只能通过多台设备轮换作业、多次叠焊补熔、频繁停机降温来弥补产能短板,极大拉高了生产成本与工期压力。
作为意大利CEBORA工业级KINGSTAR旗舰系列,KINGSTAR520TS是专为重载高强度量产打造的三相同步逆变多工艺焊机。依托欧系顶级逆变核心与多维脉冲控弧技术,以520A超大额定电流、440A@100%满占空比重载能力、多工艺集成、高速熔敷、原生机器人适配的硬核产品力,突破中大型厚板焊接效率瓶颈,成为重工制造、自动化机器人产线、高强度连续生产的旗舰级焊接解决方案。
一、520A超大电流重载,100%满负载不停机量产
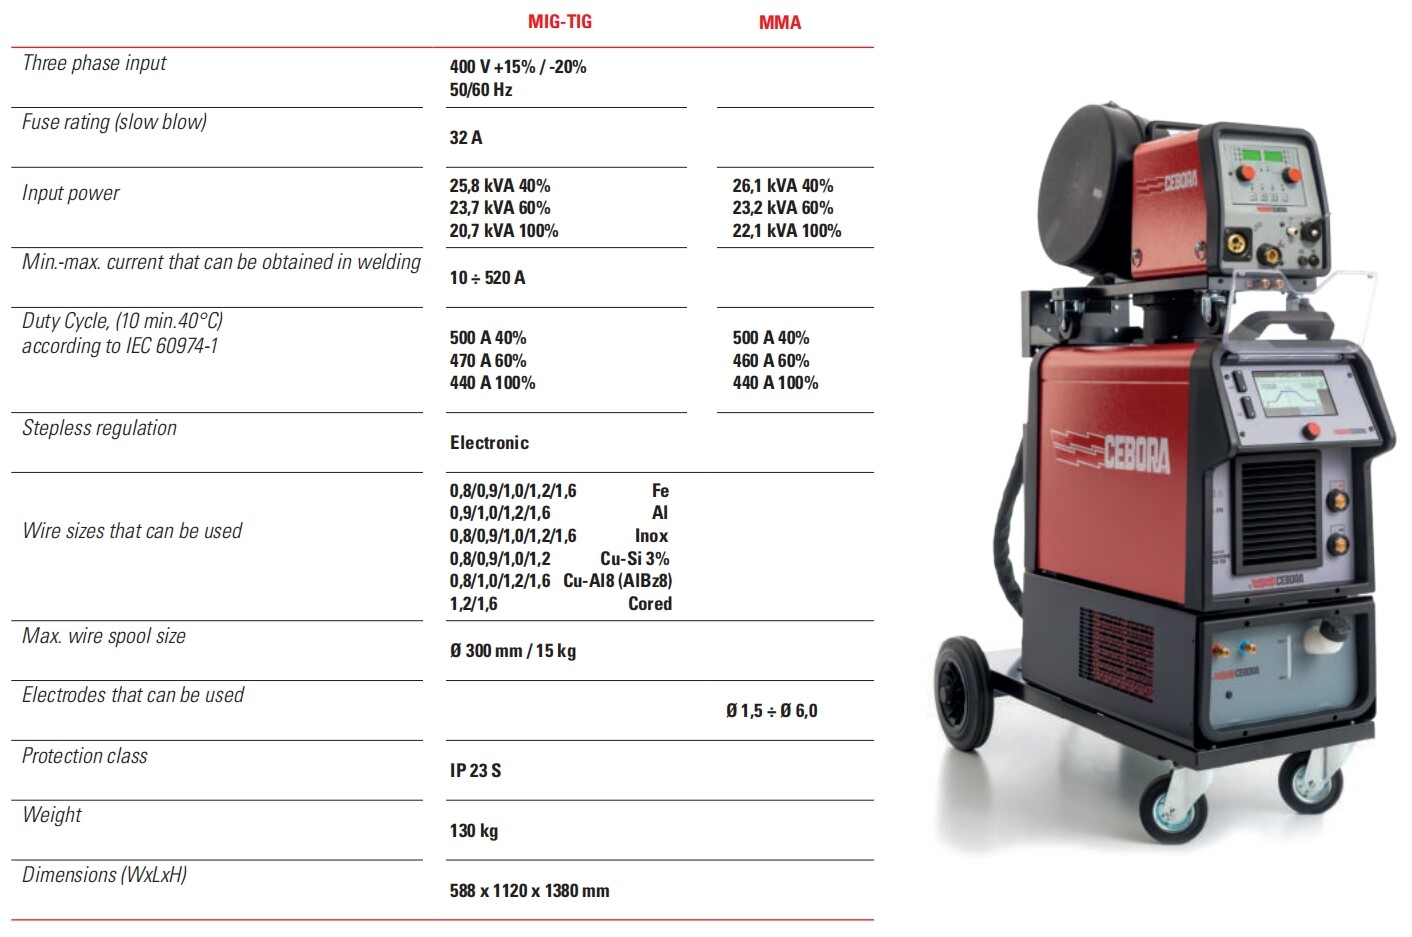
重载工业焊接的核心刚需是大电流不虚标、满负载不衰减、全天候不停机。CEBORA KINGSTAR520TS搭载全新一代大功率三相逆变电源,最大输出电流高达520A,相较于常规400A机型,厚板穿透能力、熔敷效率、作业上限全面升级,完美适配6–20mm中厚板、超厚构件的一次性成型焊接。
该机型拥有行业领先的440A@40℃ 100%持续占空比硬核参数,区别于同类机型高负载降容、高温保护停机的短板,在满负荷连续量产、机器人长时间不间断作业、工地重载施工场景下,电流输出恒定无漂移、功率无衰减,彻底告别频繁停机降温、设备轮换作业的低效模式。设备高负载工况输入功率稳定可控,在超大电流输出的同时优化能耗结构,兼顾重载性能与节能效益,长期大规模量产可显著降低单位焊接能耗成本。
二、全工艺集成+多维脉冲技术,兼顾精工与高速熔敷
KINGSTAR520TS是真正意义上的MIG/MAG、TIG DC、手工焊三工艺合一旗舰机型,无需更换设备即可覆盖全品类工业焊接场景,彻底解决企业多设备采购、管理、运维的繁琐问题。设备内置70+套专业焊接程序,适配0.8–1.6mm全规格焊丝,兼容碳钢、不锈钢、铝合金、低合金钢等主流工业材料,通用性拉满。
搭载CEBORA独家多维脉冲体系,包含标准脉冲、双脉冲、ROOT打底、HD高速熔敷、3D脉冲多重专业工艺模式。其中ROOT打底工艺专为压力容器、管道对接等高要求焊缝设计,打底成型平整、单面焊双面成型,有效杜绝未焊透、夹渣缺陷;HD高速熔敷工艺可提升30%焊接作业效率,大幅缩短厚板填充盖面工期;双脉冲工艺精准优化铝焊成型,抑制气孔、裂纹、变形问题,焊缝美观度高,大幅减少后续打磨工序。无论是精密打底、高速填充、厚板重载熔焊,均可实现标准化高品质输出。
三、严苛工况强适配,宽幅电网容错+工业级防护
针对重工工地、老旧厂房、户外非标施工的复杂用电环境,KINGSTAR520TS延续CEBORA旗舰级电网容错能力,支持400V电压+15%/-20%宽幅波动适配,50/60Hz双频自适应。面对电网电压不稳、线路干扰、负载波动等恶劣工况,依旧保持电弧集中稳定、熔池可控,不会出现电弧紊乱、跳闸断焊、批量瑕疵等问题,极大提升复杂工况下的焊接良品率。
整机采用工业级高强度模块化结构,搭配独立智能强制冷却系统,大电流作业时快速带走机芯热量,杜绝高温积热导致的功率衰减与设备损坏。机身具备优异的防尘、防震、耐高温特性,适配车间连续量产、户外重工施工、机器人高频作业等恶劣场景,设备故障率极低,大幅降低停机维保成本与备件损耗,完美适配高强度工业生产节奏。
四、旗舰智能交互+原生机器人接口,适配高端自动化产线
区别于常规工业焊机的简易操控面板,KINGSTAR520TS配备7英寸高清彩色触控屏,全可视化参数调节,电流、电压、脉冲频率、熔敷速度、工艺模式等参数精准可调,操作直观高效,新手也可快速调取成熟工艺方案,实现标准化作业。设备支持工艺参数存储、一键调用,可固化量产标准,规避人为操作误差。
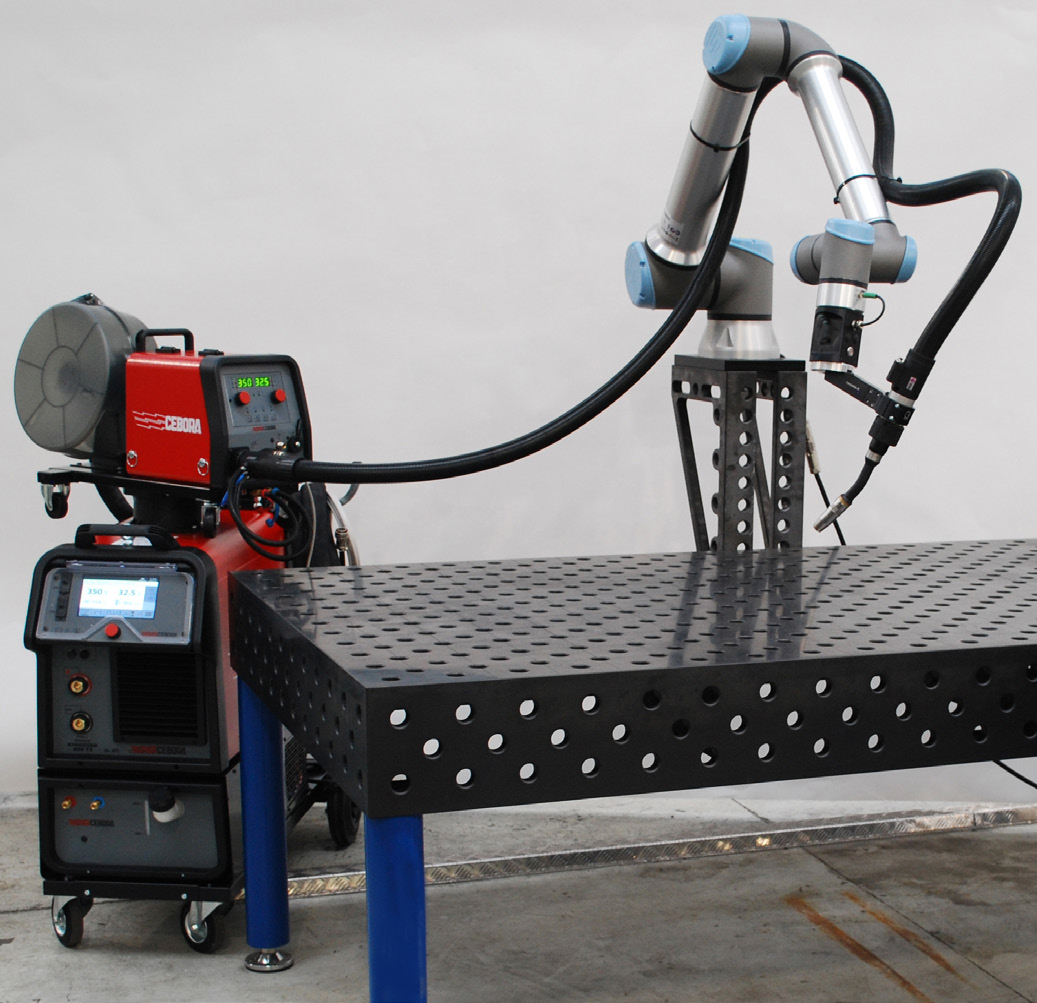
作为自动化量产旗舰机型,设备原生搭载CANopen机器人数字接口,兼容主流工业机器人、龙门专机、自动化工装产线,无需额外加装转换模块,即可实现无缝联动,精准适配机器人长时间、高频率、重载连续焊接作业。同时配备USB、多路模拟数字接口,支持固件升级、焊接数据记录、工艺溯源,满足高端重工、精密制造的质检标准化与数据化管理需求。
五、旗舰重载全能价值,定义厚板量产焊接新标准
CEBORA KINGSTAR520TS是专为高强度、高负载、高效率、高标准工业量产而生的旗舰级多工艺焊机,集520A超大重载输出、全工艺兼容、高速熔敷、强工况稳定性、智能自动化适配于一体,精准解决行业厚板焊接穿透不足、效率低下、重载易停机、工艺单一、自动化适配差等核心痛点。
无论是船舶重工、大型钢结构、压力容器、工程机械等厚板重载场景,还是高端铝制品、精密构件的脉冲精工场景,亦或是机器人自动化量产产线,该机型均可稳定胜任。以极致的重载可靠性、高效的熔敷能力、全面的工艺兼容性,帮助企业简化设备选型、提升量产效率、严控焊接品质、降低综合运维成本,是中高端重工制造业升级换代的标杆级焊接装备。
KINGSTAR 520 TS
KINGSTAR 中包含以下 MIG/MAG工艺:
› MIG SHORT (协同)短路工艺和 SHORT HD 短路高熔敷
› MIG ROOT 根焊(打底焊)
› Manual MIG SHORT 独立参数自由焊
可选工艺包:
› MIG PULSE 脉冲工艺(Art. 231) 和 PULSE HD 脉冲高熔敷
› MIG SHORT double current 短路双电流 (Art. 233)
› MIG DOUBLE PULSE 双脉冲 (Art. 231 + Art. 233)
› MIG 3D Pulse: 3D脉冲工艺(Art.814),最大限度地优化电弧和熔池控制,通过特定硬件和专用软件工艺的结合,
可获得全熔深、几乎无飞溅的焊道,并减少热量输入。
› MIG SRS: 无飞溅套件 (Art. 443)
该配置考虑了所用MIG焊枪的技术特性以及电源和送丝装置之间的枪缆补偿(焊枪校准)。
焊机还设计用于在 TIG 模式下进行焊接。送丝机上配有氩弧焊枪接口,通过使用独立专用电磁阀和极性反转即可
获得相应工艺:
› TIG LIFT: Cebora提拉引弧
TIG可选工艺包:
› FULL TIG: pulse标准脉冲, XP脉冲, APC电流自调节, EVO START启动 (Art. 804)
MMA焊条焊接的焊枪可在送丝机单元上使用,可从触摸屏控制调整起弧时间和电流,电弧推力等参数设置。
› 4 辊送丝轮 (ø 37 mm)
› 焊机集成有T-LINK®的传输和接收系统,配合自动变光焊接面罩(Art.434)使用,变光防护0延迟。
› 送丝机卡口座符合 MIL-C-SS 116 标准,便于送丝机的取放作业。
› 标配webAPP功能,通过内部局域网,用电脑、平板或手机即可进入焊机的远程操作界面,进行读取控制
› 完全匹配工业 4.0 要求
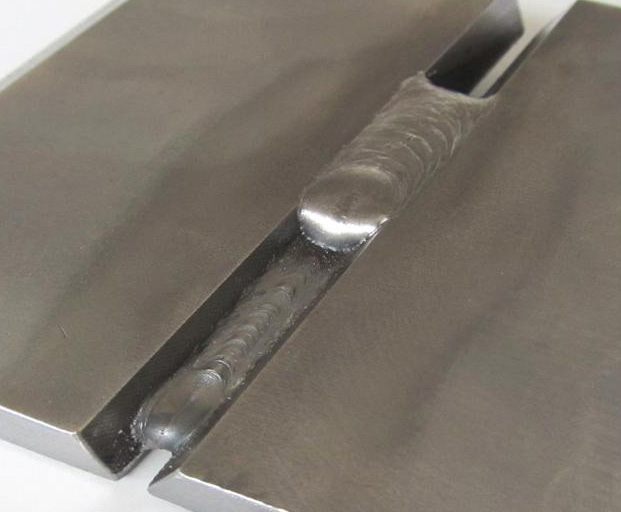
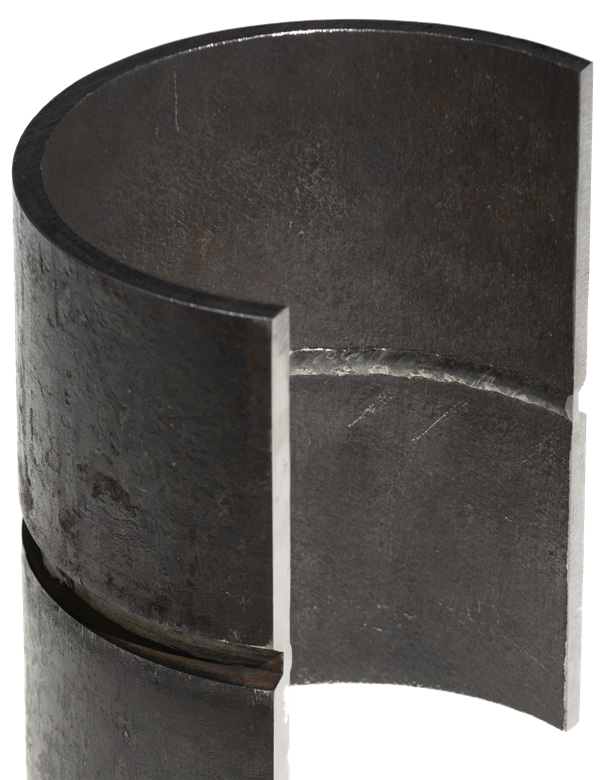
根焊工艺ROOT
该工艺允许以极短的电弧进行稳定可靠的焊接,从而获得全熔深的优质焊缝(与TIG获得的焊缝相当)。
通过这种方式,在保证获得优秀焊接品质的同时,还可以明显的提高焊接作业效率。
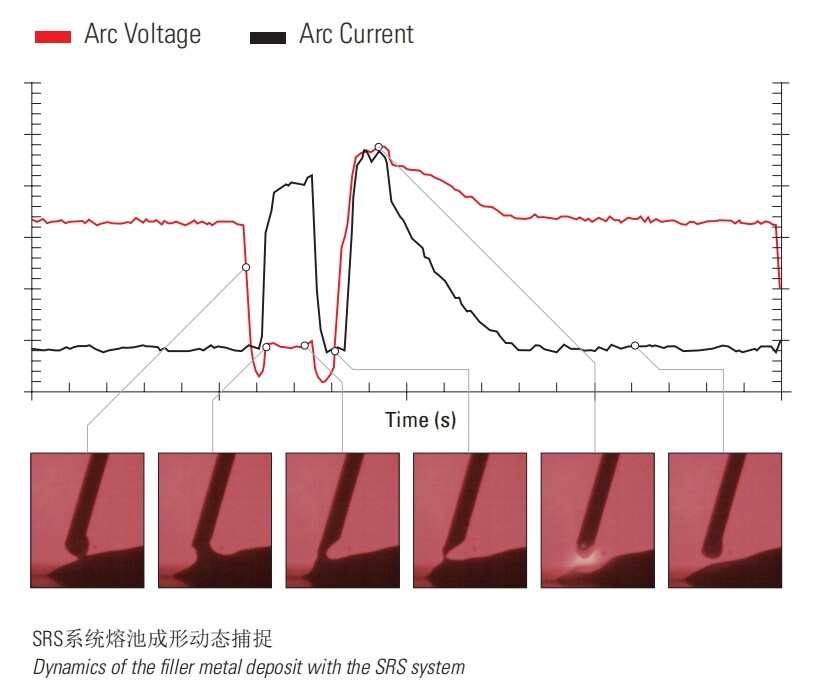
SRS (Art. 443)
配置辅助套件(SRS套件-减少飞溅系统)和割炬校准功能,能够以极小的热输入进行无飞溅焊接。
此功能在薄板焊接以及需要防护的不锈钢和镀锌钢焊接时效果显著。
优势:
›焊接过程中无熔滴飞溅
›减少焊接过程中的热输入
›适用于薄板和小变形的焊接
›根部敷熔和焊道侧面融合性能优异
›非常适合开放焊道的打底焊
›精确稳定的电弧,具有出色的熔池控制特性
›焊缝成形外观极佳
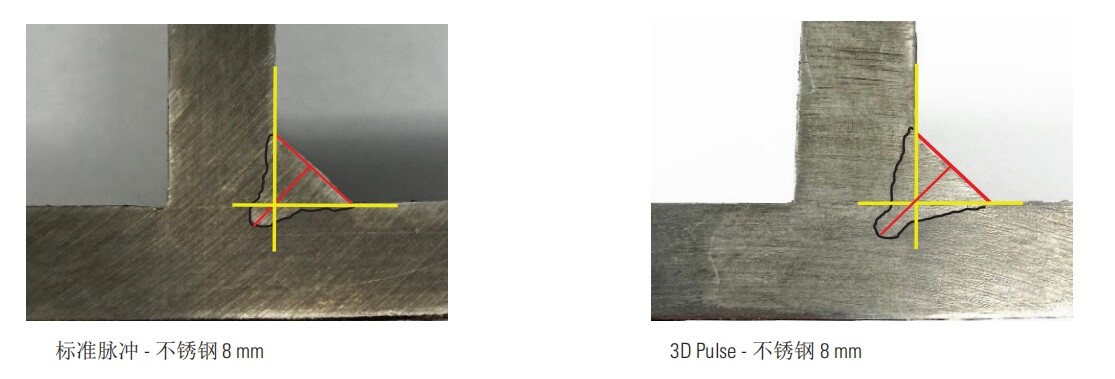
3D脉冲(3D Pulse) (Art. 814)
3D Pulse是通过焊机利用数学模型对所需焊接使用特定的数值算法,调整主要工艺变量变化的响应来实现。
优势:
›更快的焊道成形速度
›优异的焊缝外观
›减少对不锈钢的热效应,减少变形
›根部成形高熔敷率
›降低电弧噪声
›在所有焊接位置均具有出色的电弧稳定性
›更好的熔池控制特性
焊接速度提升Execution speed
+30%
角焊缝熔深增加 Penetration in corner joints
+20%
制造成本降低 Saving on manufacturing costs
-15%
工业 4.0
KINGSTAR 系列基于配备以太网网络接口和开源软件平台的双核微处理器数字焊机。
通过集成的网络服务器,可以使用标准 TCP/IP 和HTTPS协议直接通过网线或通过 Wi-Fi 套件联结到公司局域网
络,使其符合工业 4.0 要求。
KINGSTAR机器提供了一个REST API 编程接口,允许与管理系统和公司 MES 进行灵活的双向数据交换,允许配
置工艺参数和生产数据调用。还可以远程监控焊机状态和焊接实时工艺,并访问设备内部日志以进行远程诊断和
服务。
KINGSTAR 机器还具有集成的网络应用程序,可使用电脑或平板电脑上的浏览器进行完整的远程控制,无需安装
额外的特定软件,即可监控焊机的一般状态、焊接过程的状态以及最重要测量的趋势。
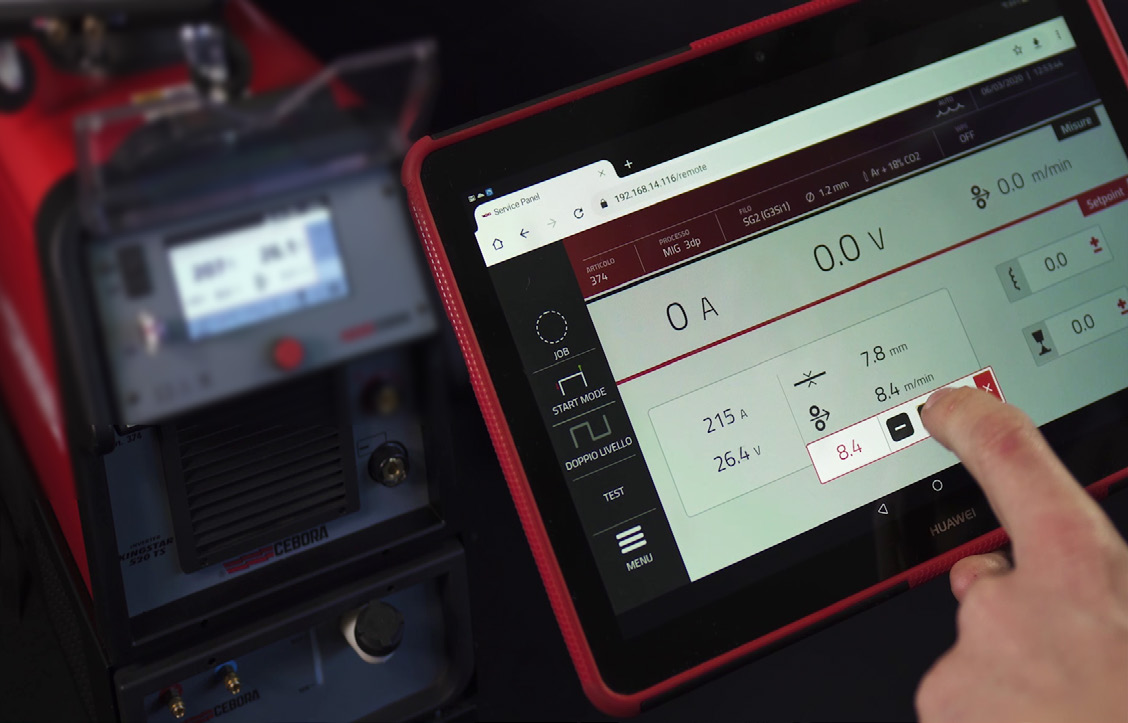
Webapp -用户界面可通过电脑、平板电脑和智能手机使用,还提供带CANopen接口的手持版本,用于机械化和自动化系统。
一元化焊接程序清单(后续待更新)
Material | Alloy | Ø | Gas | Pulse | Pulse HD | Short | Short HD | Root | SRS | 3D | N. |
Fe | SG2 (G3Si1) | 0.8mm | Ar+18%CO2 | ● | ● | ● | ● |
| ● | ● | 2 |
0.9mm | ● |
| ● |
|
|
|
| 3 | |||
1.0mm | ● | ● | ● | ● | ● | ● | ● | 4 | |||
1.2mm | ● | ● | ● | ● | ● | ● | ● | 5 | |||
1.6mm | ● |
| ● | ● |
|
|
| 6 | |||
0.9mm | Ar+25%CO2 | ● |
| ● | ● | ● |
|
| 13 | ||
1.2mm |
|
| ● | ● | ● |
|
| 14 | |||
0.8mm | Ar+8%CO2 |
|
| ● |
|
| ● |
| 16 | ||
1.0mm | ● | ● | ● | ● |
| ● |
| 17 | |||
1.2mm | ● | ● | ● | ● |
| ● |
| 18 | |||
0.8mm | 100% CO2 |
|
| ● |
|
|
|
| 8 | ||
0.9mm |
|
| ● |
|
|
|
| 9 | |||
1.0mm |
|
| ● | ● |
|
|
| 10 | |||
1.2mm |
|
| ● | ● |
|
|
| 11 | |||
1.6mm |
|
| ● |
|
|
|
| 12 | |||
100ST1 | 1.2mm | Ar+8%CO2 | ●(*) |
| ● |
|
|
|
| 22 | |
Al | AlMg5 (5356) | 0.9mm | 100% Ar | ● |
| ● |
|
|
|
| 63 |
1.0mm | ● | ● | ● | ● |
|
| ● | 64 | |||
1.2mm | ● | ● | ● | ● |
|
| ● | 65 | |||
1.6mm | ● |
| ● |
|
|
|
| 66 | |||
AlSi12 (4047) | 0.9mm | 100% Ar | ● |
| ● |
|
|
|
| 75 | |
AlSi5 (4043) | 1.0mm | 100% Ar | ● |
| ● |
|
|
| ● | 70 | |
1.2mm | ● |
| ● |
|
|
| ● | 71 | |||
1.6mm | ● |
| ● |
|
|
|
| 72 | |||
SS | 307 | 1.2mm | Ar+2%CO2 | ● |
|
|
|
|
|
| 52 |
308L | 0.8mm | Ar+2%CO2 | ● |
| ● |
|
| ● | ● | 32 | |
0.9mm | ● |
| ● |
|
|
|
| 33 | |||
1.0mm | ● | ● | ● | ● |
| ● | ● | 34 | |||
1.2mm | ● | ● | ● | ● |
| ● | ● | 35 | |||
1.6mm | ● | ● |
|
|
|
|
| 36 | |||
0.8mm | Ar+2%O2 | ● |
| ● |
|
|
|
| 38 | ||
1.0mm | ● | ● | ● | ● |
|
|
| 39 | |||
1.2mm | ● |
| ● |
|
|
|
| 40 | |||
309L | 1.2mm | Ar+2%CO2 | ● |
|
|
|
|
|
| 55 | |
316L | 0.8mm | Ar+2%CO2 | ● |
| ● |
|
| ● | ● | 42 | |
1.0mm | ● |
| ● | ● | ● | ● | ● | 43 | |||
1.2mm | ● |
| ● | ● |
| ● | ● | 44 | |||
1.6mm | ● | ● | ● | ● |
|
|
| 45 | |||
0.8mm | Ar+2%O2 | ● |
| ● |
|
|
|
| 46 | ||
1.0mm | ● |
| ● |
|
|
|
| 47 | |||
1.2mm | ● |
| ● |
|
|
|
| 48 | |||
1.6mm | ● | ● | ● | ● |
|
|
| 49 | |||
Special | AlBz8 (CuAl8) | 0.8mm | 100% Ar | ● |
| ● |
|
|
|
| 91 |
1.0mm | ● |
| ● |
|
|
|
| 94 | |||
1.2mm | ● |
| ● |
|
|
|
| 95 | |||
AlBz9 (CuAl9Fe) | 1.6mm | 100% Ar | ● |
|
|
|
|
|
| 123 | |
Basico (E71T-5) | 1.2mm | Ar+18%CO2 |
|
| ● | ● |
|
|
| 107 | |
CrNi (304L) | 1.2mm | Ar+18%CO2 |
|
| ● |
|
|
|
| 101 | |
CuNi30Fe (Monel 67 / N30) | 1.2mm | 100% Ar | ● |
|
|
|
|
|
| 113 | |
1.6mm | ● |
|
|
|
|
|
| 114 | |||
CuSi3 | 0.8mm | 100% Ar | ● |
| ● |
|
| ● |
| 82 | |
0.9mm | ● |
| ● |
|
|
|
| 83 | |||
1.0mm | ● |
| ● |
|
| ● |
| 84 | |||
1.2mm | ● |
|
|
|
|
|
| 85 | |||
E307T | 1.2mm | Ar+2,5%CO2 | ● |
|
|
|
|
|
| 200 | |
E307T | 1.6mm | Ar+2,5%CO2 | ● |
| ● | ● |
|
|
| 201 | |
TFe9 | 1.6mm | Ar+2,5%CO2 | ● |
|
|
|
|
|
| 202 | |
Cr28CoC (Stellite® 6) | 1.2mm | 100% Ar | ● |
|
|
|
|
|
| 124 | |
1.6mm | ● |
|
|
|
|
|
| 125 | |||
Cr27Co (Stellite®21) | 1.2mm | 100% Ar | ● |
|
|
|
|
|
| 126 | |
1.6mm | ● |
|
|
|
|
|
| 127 | |||
E316T1 | 1.2mm | Ar+18%CO2 |
|
| ● | ● |
|
|
| 211 | |
ER2209 | 1.2mm | Ar+2%CO2 | ● |
| ● |
|
|
|
| 97 | |
ER2594 | 1.2mm | Ar+2%CO2 | ● |
|
|
|
|
|
| 99 | |
Metal (E70C-6M) | 1.2mm | Ar+18%CO2 | ● |
| ● |
|
|
|
| 103 | |
NiCrMo2 (Hastelloy X) | 1.2mm | 100% Ar | ● |
|
|
|
|
|
| 111 | |
NiCrMo3 (Inconel 625) | 1.2mm | 100% Ar | ● |
|
|
|
|
|
| 110 | |
NiCrMo4 | 1.2mm | 100% Ar | ● |
|
|
|
|
|
| 109 | |
1.2mm | Ar+2%CO2 | ● |
|
|
|
|
|
| 108 | ||
NiCu7 (Monel 400) | 1.6mm | 100% Ar | ● |
|
|
|
|
|
| 116 | |
Rutil (E71T-1) | 1.2mm | Ar+18%CO2 |
|
| ● | ● |
|
|
| 105 | |
1.6mm | ● |
| ● | ● |
|
|
| 106 | |||
1.6mm | 100% CO2 |
|
| ● | ● |
|
|
| 119 | ||
STE 690 (Fluxofil 42) | 1.2mm | Ar+18%CO2 | ●(*) |
|
|
|
|
|
| 100 |
(*) Only for Art. 374