XP 超级脉冲,窄带协同高频脉冲
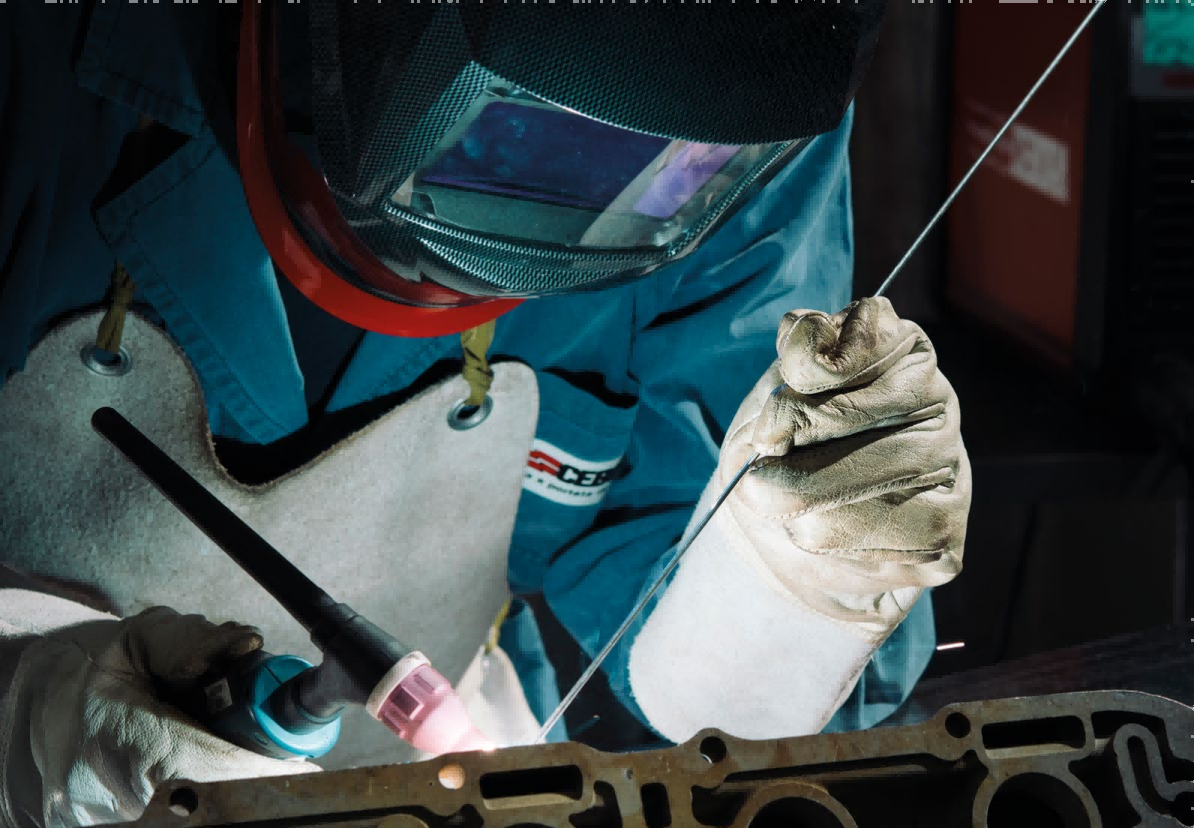
CEBORA 专利 XP工艺(eXtra Pulse)是专为DC直流焊接开发的专属高频脉冲工艺,搭载于 WIN TIG 系列焊机,TIG 和 Plasma 模式均可使用,采用 11~19kHz 窄带协同高频脉冲调制,依靠电弧内的等离子体(即使在TIG的电弧中也有等离子体)压力收缩电弧束,实现电弧高度聚束、低热输入、极小变形,是薄壁精密构件与自动化冷丝 TIG 量产的优选工艺。
核心技术
高度收敛的聚束电弧,严控热输入 高频脉冲压缩电弧,能量集中作用于熔池中心,抑制热量横向扩散,大幅缩小热影响区。有效降低薄壁工件焊接变形,焊缝氧化少,成型光亮,减少后续打磨与校正工序。
超低电流稳定输出,极薄件可控焊接 最低稳定电流可达 3A(约19 kHz),手工作业时配合 EVO-LIFT 划擦起弧,微点焊、超薄板材定位焊表现优异,显著降低 0.3mm 起薄壁件烧穿风险。
原生双脉冲协同控制 XP 高频聚束电弧可叠加低频可调脉冲(0.1~300 Hz),实现 “高频收束电弧 + 低频搅拌熔池” 时序耦合。在保证熔透前提下提升焊接速度,稳定熔池动态,提升批量焊接一致性。独家特有专利技术!
原生深度适配冷丝 TIG 自动化 XP 脉冲时序与冷丝送丝系统硬件级同步联动,适配筒体纵缝、环缝专机与机器人 TIG 系统。可存储多组 Job 参数,支持 CANopen 通讯,便于集成到自动化产线。
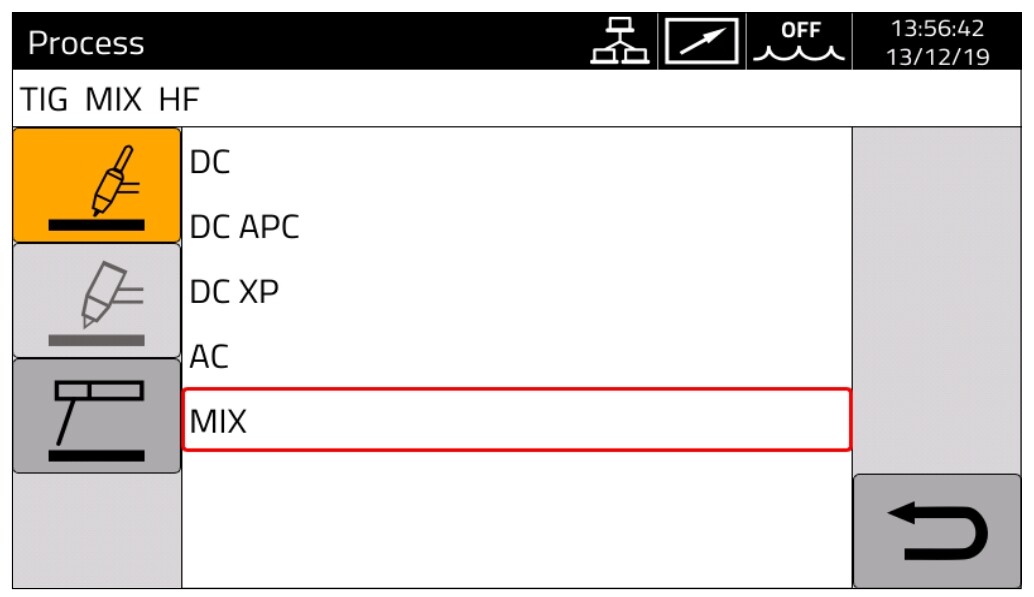
工艺独立可控,可搭配 APC 弧长自适应 XP 为独立 DC 工艺,可按需与 APC(Active Power Control)弧长自适应工艺组合使用,应对小幅弧长波动,进一步稳定熔深。
典型应用
薄壁不锈钢、钛合金精密零部件(0.3–2mm)
医疗部件、真空腔体、传感器壳体、波纹管、换热器薄板
机器人 TIG/Plasma、筒体纵 / 环缝专机、LNG燃料舱波纹板自动化焊接
精密微点焊、薄壁角接、要求低变形高外观的批量生产
工艺价值
XP 工艺以精密、低热输入、稳定可重复为核心优势,面向自动化精密焊接量产,解决薄壁件变形、烧穿、焊缝一致性差等痛点,帮助客户降低返工率,提升生产良率。