变极性等离子弧焊(VPPAW)工艺
航空航天、轨道交通与高端装备领域大量采用铝合金轻量化结构件,但铝合金焊接长期存在四大难题:氧化膜去除困难、焊缝气孔多发、厚板焊接效率低、焊后变形大。同时传统焊接设备数字化水平低,自动化集成能力不足,工艺一致性差,难以满足工业 4.0 下高精度、可溯源量产要求。
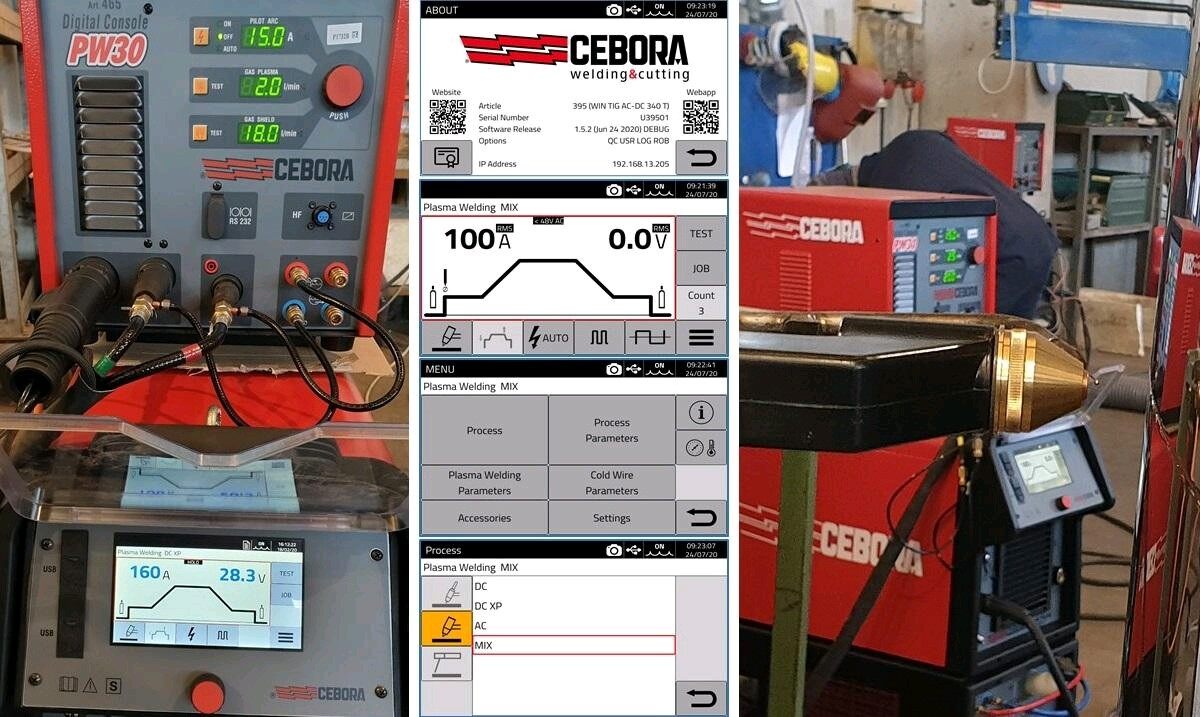
Mechist 西泊那推出VPPAW 变极性等离子弧焊解决方案(不对称方波交流等离子弧焊)。系统搭载德国 PMC 原装等离子焊枪与 CEBORA 数字焊接电源,原生支持方波、正弦波、三角波和混合MIX四种交流工艺波形切换,融合变极性 TIG 与等离子弧焊优势,依靠小孔穿孔焊接机制解决铝合金焊接核心痛点。整套系统原生支持工业总线通讯,可直接对接机器人、CNC 设备,是国内高端铝合金厚板、承重构件智能焊接优选方案。
一、多波形与 AC MIX 混合调制,实现高质量焊接
VPPAW 依靠三重电弧压缩获得高能量密度等离子弧,能量密度较常规电弧提升 3 倍以上。薄板采用熔入法焊接;6mm 以上中厚板采用小孔穿孔工艺,电弧穿透工件形成小孔,单面焊双面成型。小孔通道持续冲刷熔池,排出氢气与氧化夹杂,从源头减少气孔、夹渣缺陷。
CEBORA 数字电源可毫秒级独立调节正反极性电流幅值、时长与频率,平衡氧化膜清理和钨极烧损两大矛盾:
方波:极性切换快,阴极雾化除膜能力最强,电弧稳定,是中厚板小孔焊接首选,适配航空厚板高强度焊接。
正弦波:电弧柔和,焊缝润色成型好,适合外观要求高的薄板构件;除膜与熔深能力弱于方波。
三角波:热输入低,抑制薄板变形与烧穿风险,用于超薄精密件;不适合厚板小孔焊接。
AC MIX 混合波形调制为高阶工艺:同一焊接周期可组合交流和直流波形。反极性段用类方波保证氧化膜清理,正极熔透段切换平缓波形降低钨极热负荷。 三大价值:
长焊缝自动化焊接下钨极损耗更低,生产稳定性提升;
熔池低频振荡,促进氢气逸出、细化焊缝晶粒,提升接头力学性能;
适配变截面、板厚过渡工件,改善小孔失稳、烧穿、熔宽不均等问题。
基础三波形覆盖常规工况;AC MIX 面向航空等高要求长焊缝、变截面构件。一套设备即可兼顾厚板小孔量产、薄板 / 超薄件精密焊接,适配多品种、小批量混线生产。
二、德国 PMC 精密等离子焊枪
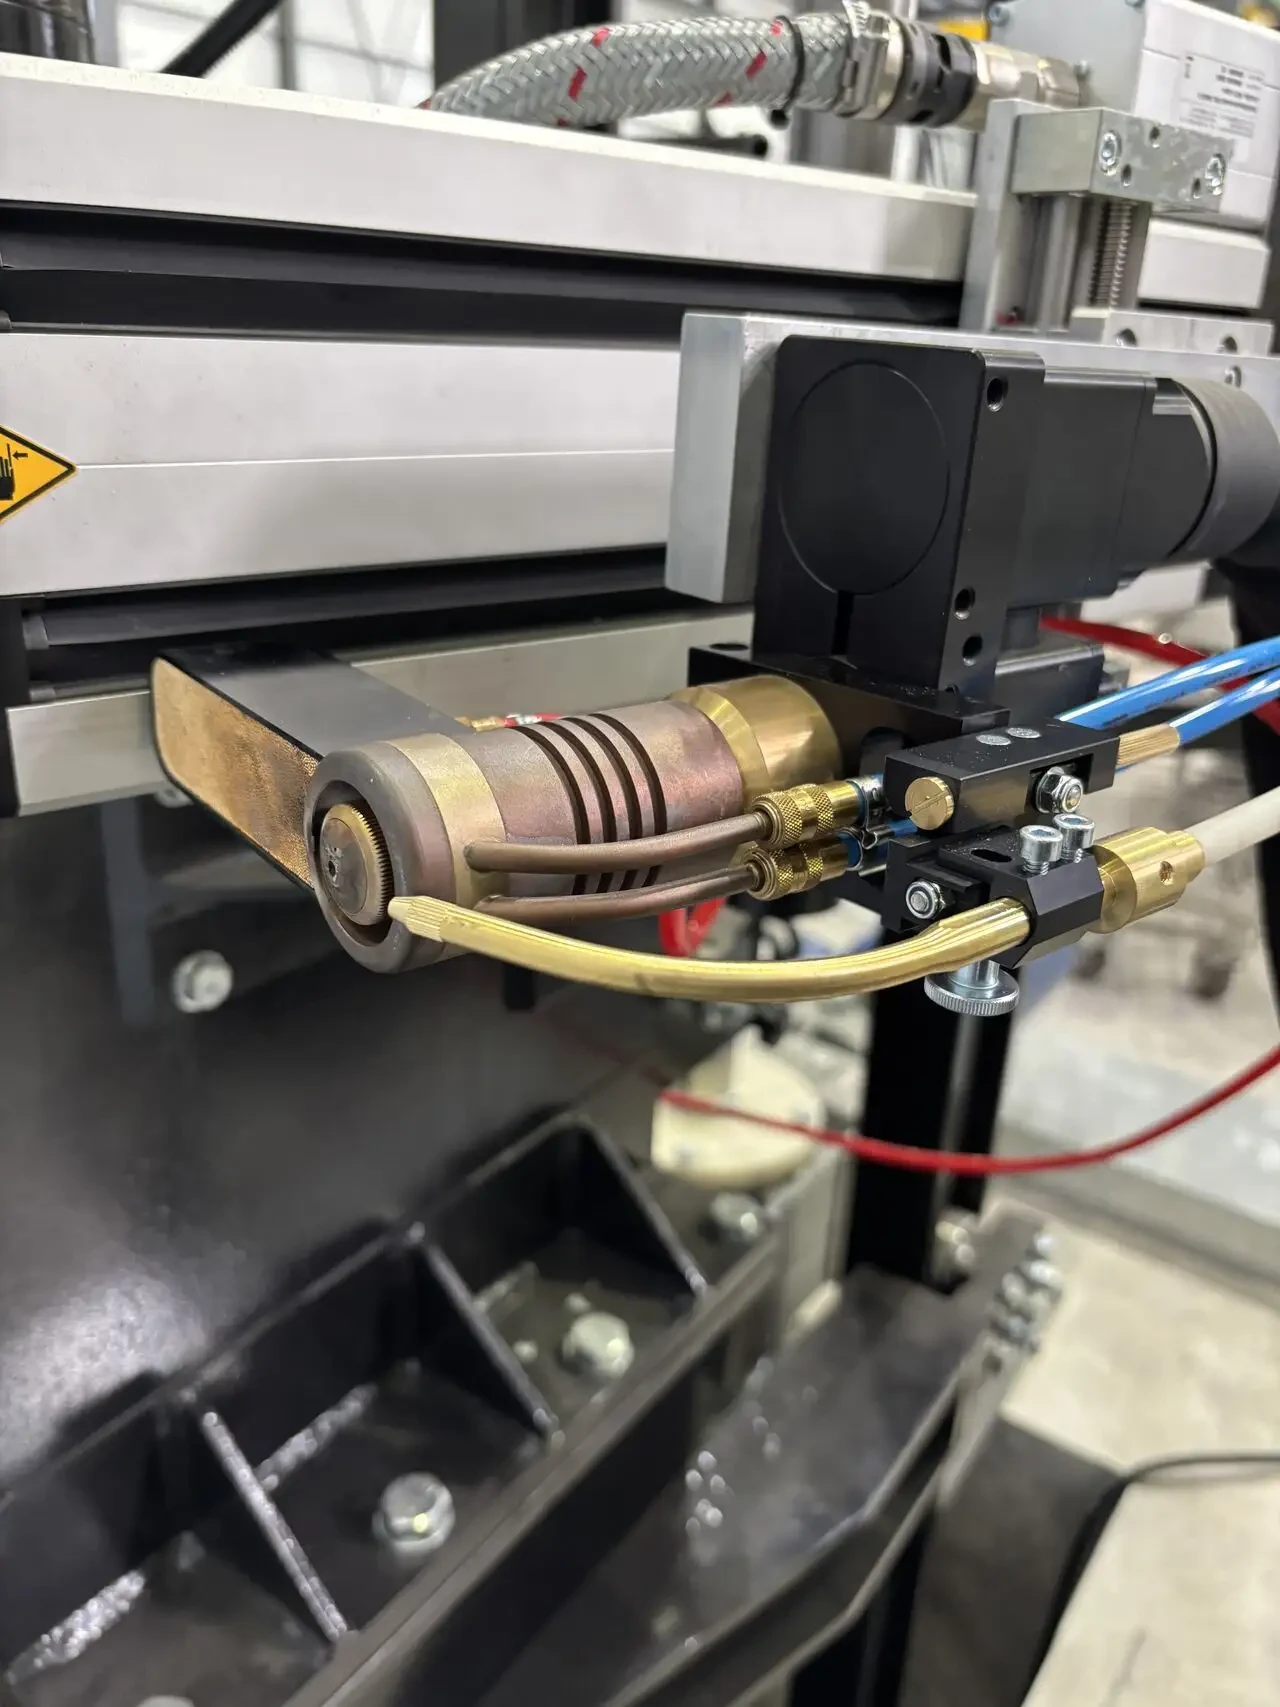
PMC 原装焊枪硬件构成方案核心硬件壁垒:
小型紧凑结构:轻量化枪体无干涉死角,适配机器人狭小空间、异形件焊接。
高负载水冷设计:耐高温组件搭配高效水冷,大电流长时间连续小孔焊接无过热、电弧不漂移。
易损件寿命长:喷嘴、钨极、导流件等耗材寿命远超普通焊枪,减少停机维护,降低量产成本。
精密电弧约束:流道与同轴度控制精准,配合电源波形算法稳定等离子弧,保障焊缝一致性,满足无损探伤高标准。
三、原生数字化软件平台
区别于改装型焊接电源,CEBORA 采用底层原生数字化架构:
工艺参数可固化复制:支持上千套焊接程序存储调用,波形、电流、气流量等参数闭环精准控制,解决传统设备批次一致性差的问题。
多工业总线原生集成:自带 CanOpen、EtherCAT、ProfiBUS 等协议,无需额外转换模块,直连机器人、CNC、MES,支持远程切换波形与 AC MIX。
全流程数据可溯源:实时采集电弧能量、波形状态、参数波动等数据,自动生成质量报告;内置设备自诊断,故障预警、支持远程调试运维。
开放式工艺算法:可根据工件结构动态优化能量配比,拓宽工艺窗口,提升复杂构件焊接良品率。
四、自动化系统集成能力
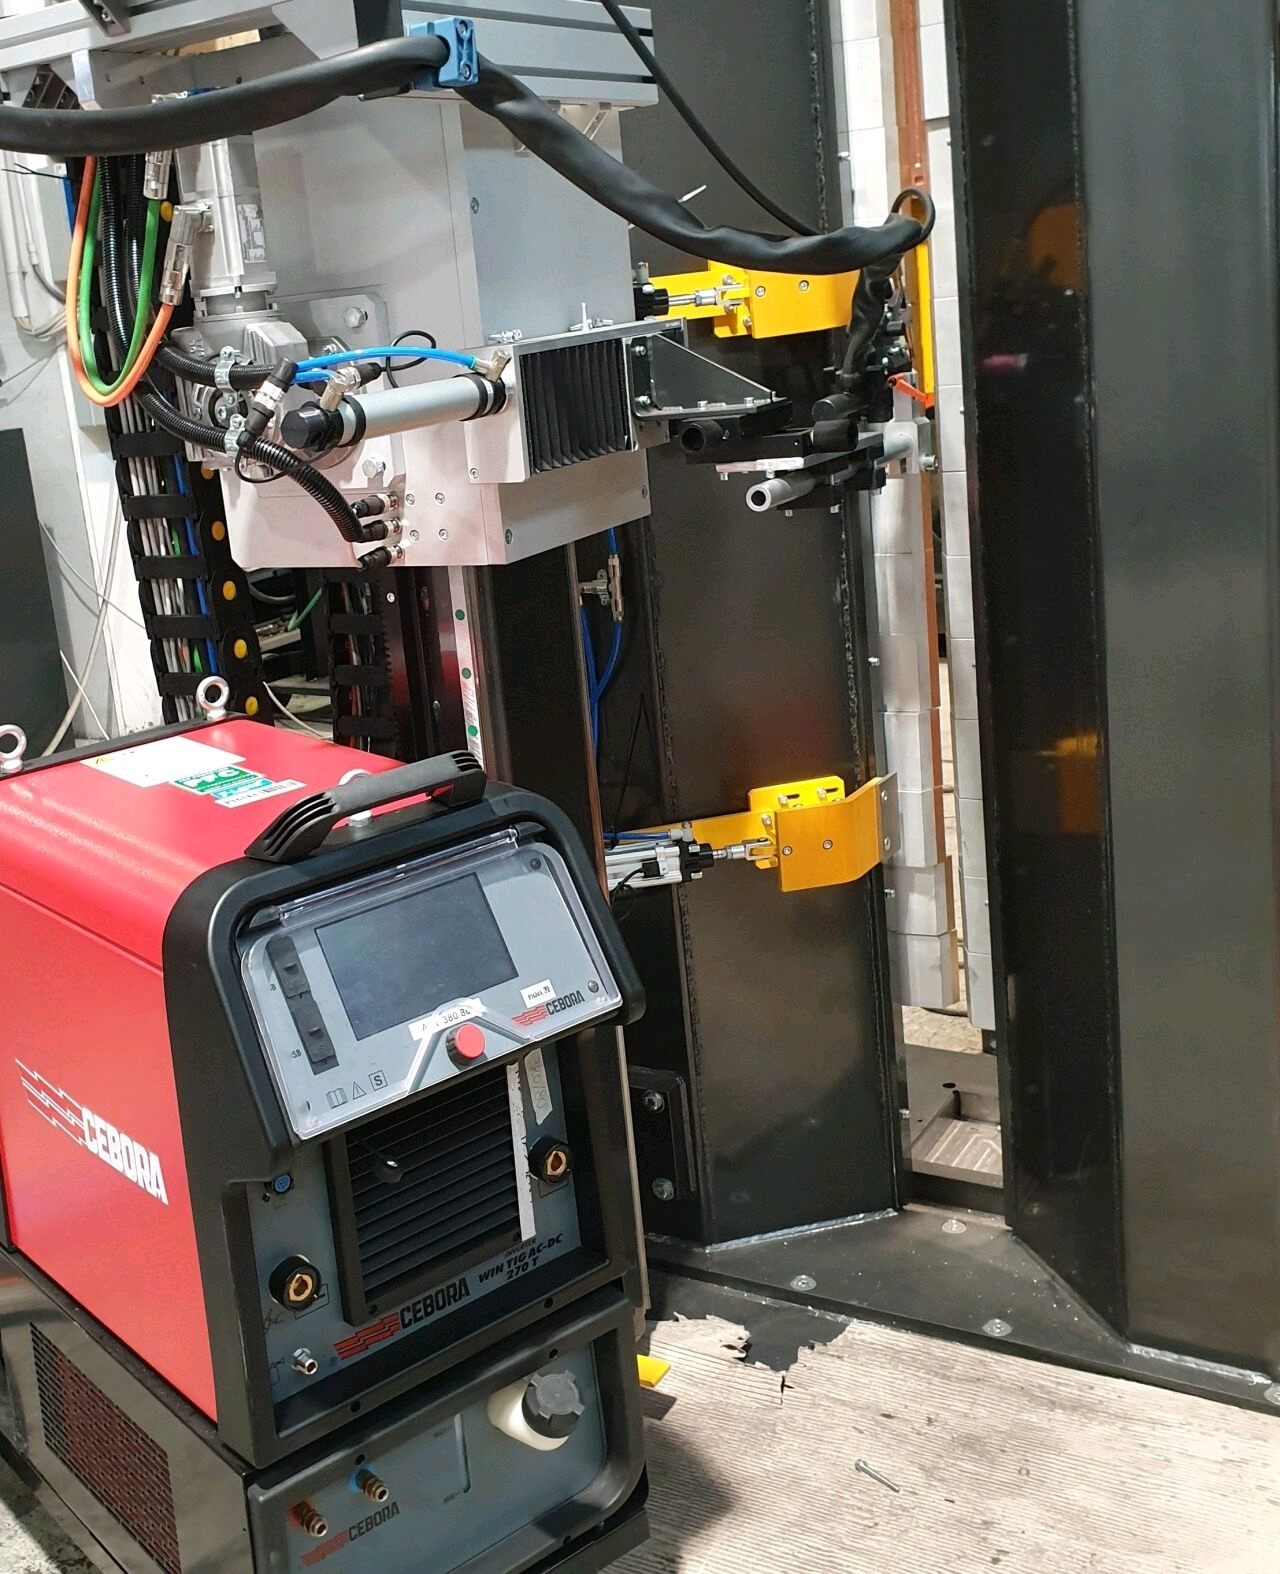
这套 VPPAW 系统可与主流六轴机器人原生通讯联动,机器人示教器直接读写、修改焊接参数,搭配小巧PMC焊枪完成多姿态复杂工况全自动焊接。CEBORA数字电源自带自动化送丝配置,原生四辊紧凑型送丝机,通讯协同并入脉冲等相关参数,数字电源信号统一,可同时可接入 CNC 数控产线,实现机加工、焊接一体化闭环生产。焊接数据实时上传 MES/ERP,完成生产、质量、设备状态可视化管控。相比传统焊接设备,整套方案显著提升自动化率、生产稳定性与焊缝一致性。
五、工艺成熟度
VPPAW是经过数十年迭代验证的成熟工艺,早年通过 NASA、波音工程验证,长期用于海外航空航天铝合金核心构件。自上世纪60年代开始海外持续研发,1978年NASA落地方波VPPAW工艺解决航天铝储箱焊接缺陷,后续逐步拓展多波形、混合调制与机器人集成应用。
六、总结
Mechist西泊那 VPPAW 变极性等离子弧焊方案,依托 CEBORA 数字电源三波形 + AC MIX 调制技术,搭配德国 PMC 精密等离子焊枪,从硬件与工艺层面解决铝合金氧化膜难清除、气孔、变形、耗材寿命短等痛点。方案本土化集成落地,原生适配工业 4.0 总线体系,可无缝对接机器人、CNC 与 MES 系统,实现铝合金焊接智能化、可溯源量产。